Ultraschall-Vibrationsplatten wandeln die Generatorleistung in mechanische Vibrationen an der Behälterwand um, und diese Vibration ist der direkte Treiber der Kavitation in einem industriellen Reinigungssystem. Ich spezifizieren diese Platten nach Frequenz, Strahlungsfläche, Montagemethode, Plattenmaterial und der Last, die der Generator sieht, nicht nur nach Wattzahl. Die falsche Plattenwahl führt zu ungleichmäßiger Reinigung, Ablösung vom Behälter nach wiederholtem thermischem Zyklus oder beschädigten Transducern. Dieser Artikel erklärt, wie Vibrationsplatten funktionieren, welche Spezifikationen wichtig sind, Platzierungsregeln, Medien- und Materialabstimmung, Leistungswahl und die Überprüfungen vor der Bestellung.
Wie erzeugen Ultraschall-Vibrationsplatten Reinigungswirkung?
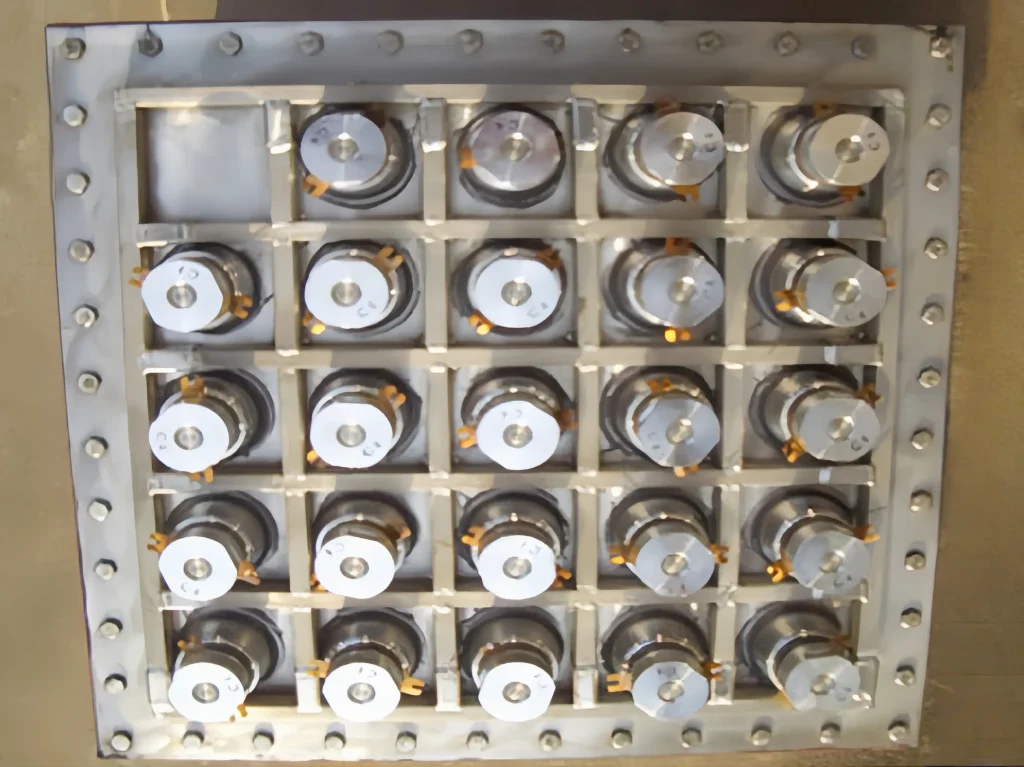
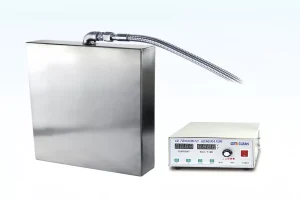
An ultrasonic vibration plate is a stainless steel panel with piezoelectric ceramic transducers bonded to the side away from the liquid. The generator drives those ceramics at their resonant frequency. The ceramics expand and contract, the plate flexes slightly, and the wetted side transmits pressure waves into the cleaning liquid. When the liquid cannot follow the oscillation, it forms microscopic voids that collapse violently. That collapse, not the vibration itself, removes oils, chips, polishing compound, and fine particles from part surfaces and blind holes. The plate frequency changes bubble size and energy release. Lower frequencies create larger, more aggressive bubbles. Higher frequencies create smaller bubbles that reach tighter clearances with less impact. On deep blind-hole parts, a 28 kHz plate removes cutting oil from threads more reliably than spray alone, but only when the plate coverage and power density are correct.
Die Kavitation-Intensität beginnt mit dem piezoelektrischen Verhalten des Keramikmaterials. <Was ist der Piezoelektrische Effekt?> beschreibt, wie der umgekehrte piezoelektrische Effekt elektrische Ansteuerung in mechanische Expansion bei Ultraschallfrequenz umwandelt, was der Ausgangspunkt für die Kavitation-Intensität ist.
Welche Spezifikationen sind bei Ultraschall-Vibrationsplatten am wichtigsten?
Vier Parameter dominieren die Auswahl der Vibrationsplatte: Frequenz, Strahlungsfläche, Materialqualität und Leistungsdichte. Die Frequenz bestimmt die Reinigungskraft und Reichweite. Im Allgemeinen eignet sich 20 kHz für schwere Stanzrückstände und schwere Bauteile. 28 kHz deckt die meisten Bearbeitungsöle und Späne ab, einschließlich Gewinde und Blindlöcher. 40 kHz ist für Präzisionsteile und die Entfernung feiner Partikel geeignet. 80 kHz dient empfindlichen Oberflächen, bei denen geringe Oberflächenschäden wichtiger sind als hohe Reinigungsleistung im Volumen.
Häufigkeit
Typischer Einsatz
Geometriepassform
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
20 kHz
Schweröl, Ablagerungen, Stanzreste
Große, schwere Teile
Höchste Kavitationintensität; kann weiche Oberflächen erodieren
28 kHz
Schneidöle, Späne, allgemeine Bearbeitung
Blindbohrungen, Gewinde, mittlere Teile
Ausgeglichene Intensität und Eindringtiefe
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Feine Partikel, Präzisionsteile
Kleine Teile, enge Merkmale
Sanfter; gut für polierte oder beschichtete Oberflächen
80 kHz
Submikron-Partikel, empfindliche Oberflächen
Optik, kleine Elektronik
Geringes Schadensrisiko; geringere Kraft bei der Grobreinigung
Materialauswahl folgt der Reinigungschemie. SUS304 ist die Standardlegierung für die meisten wässrigen und kohlenwasserstoffbasierten Systeme. SUS316 bietet bessere Beständigkeit gegen Chloride und aggressive alkalische oder saure Bedingungen. Die Platte befindet sich im Flüssigkeitsweg, daher kann ein kostengünstiger Materialaustausch nach wiederholter Exposition gegenüber niedrigem pH-Spülungen oder hohen Chloridkonzentrationen zu Wartungsproblemen führen.
Wie sollten Vibrationsplatten in Reinigungsbehältern dimensioniert und montiert werden?
Plate placement matters as much as plate quality. A vibration plate mounted only on the tank bottom works for flat parts and moderate loads. When parts are tall, shielded, or loaded in baskets, side mounted plates can reduce shadow zones and place cavitation closer to blind holes. The usual starting point is to cover roughly 60 to 80 percent of the active tank bottom or side area, then adjust power density to the part mass and contamination load. A plate that covers too little area cleans unevenly. A plate that covers too much area can overload the generator and reduce intensity. Mounting detail determines service life. Transducers must bond to the plate at the correct nodal positions, and the plate must attach to the tank without creating a rigid perimeter that fights thermal expansion. We have replaced systems where plates were perimeter welded with no allowance for expansion at 65°C operation. The plate cracked after about a year, and cavitation dropped before the crack became visible. The failure was not the transducer; it was the mounting detail.
Welche Medien und Werkstoffmaterialien eignen sich am besten für Ultraschall-Vibrationsplatten?
Aqueous detergents handle oil and chips well and can run at 45 to 65°C. Hydrocarbon or modified alcohol solvents fit higher cleanliness requirements, but they place different demands on sealing and plate material. Chloride-bearing media push the plate toward SUS316. Acidic or alkaline chemistry also demands gasket and bond compatibility, because the plate is exposed to the bath just like the parts are. For aluminum parts, 28 kHz or 40 kHz operates well if the process time is controlled. Extended exposure at high power on sharp edges can produce cavitation erosion. For hardened steel, 20 kHz can be aggressive enough for stamping residues, while stainless and plated surfaces often respond better at 40 kHz because the smaller bubble size reduces surface marking.
Wenn Ihr Programm chlorierte Lösungsmittel, hochchloridhaltige Bäder oder Dauerbetrieb über 60°C umfasst, bestätigen Sie die Plattenqualität und die Dichtheit der Dichtungen, bevor Sie die Stückliste finalisieren. Senden Sie die Reinigungschemie und die Badtemperatur an [email protected], und wir bestätigen die Plattenmaterialien und die Wahl der Transducerdichtung.
Was sollten Sie vor der Bestellung von Ultraschall-Vibrationsplatten bestätigen?
Most vibration plate inquiries start with a part number or a plate size, but the specification should start with the tank, the chemistry, and the generator. When a buyer sends only a plate drawing, we often find that the replacement plate matches the tank but not the generator frequency or output impedance. The result is a system that runs, but cleans unevenly and overheats transducers. To get a reliable plate layout, we need the tank internal dimensions, liquid volume, contamination type, part material, and a photo of the generator nameplate. Send those details, plus your required cleaning cycle time, to [email protected] or call +86 17768507147. We will return a plate layout, frequency recommendation, and power density calculation before you commit to procurement.
Was fragen Käufer zu Ultraschall-Vibrationsplatten?
Ist eine höhere Ultraschallleistung immer die bessere Wahl für Vibrationsplatten?
Eine häufige Annahme ist, dass höhere Wattzahlen immer schneller reinigen. Das ist nicht wahr. Wenn die Plattenfläche zu klein ist, führt zusätzliche Leistung zu lokaler Kavitation, Transducertemperaturanstieg und schlechter Reinigung außerhalb der Hot Zone. Mehr Leistung ist nur dann nützlich, wenn die Plattenfläche und Frequenz bereits für die Teilegeometrie und den Schmutztyp geeignet sind. Die Priorität liegt auf einer abgestimmten Kombination aus Frequenz, Strahlungsfläche und Generatorleistung.
Welche Frequenz ist der richtige Ausgangspunkt für bearbeitete Teile?
Für die meisten Werkstätten ist 28 kHz der sicherste Ausgangspunkt. Es balanciert Ölentfernung, Blindlochdurchdringung und mäßige Kavitation. Wenn die Teile polierte Oberflächen oder enge Toleranzbohrungen haben, wechseln Sie zu 40 kHz. Wenn die Teile schwere Stanzreste tragen, beginnen Sie bei 20 kHz. Die Plattenauswahl erfolgt dann anhand der Tankabmessungen und der erforderlichen Zykluszeit.
Sollten Vibrationsplatten am Boden oder an den Seiten eines Behälters montiert werden?
Es hängt von der Geometrie des Tanks und der Ausrichtung des Teils ab. Die Montage am Boden eignet sich für flache Teile und Standardkörbe. Die Seitenmontage ist vorteilhaft für hohe Teile, gestapelte Ladungen oder enge Stapelung, bei der eine einzelne Bodenplatte Schattenzonen hinterlässt. In vielen Mehrtanklinien ist eine Kombination aus Boden- und Seitenplatten am produktivsten, erfordert jedoch eine sorgfältigere Abstimmung des Generators und eine bessere Kontrolle der Plattenfläche.
Wie ersetzt man defekte Vibrationsplatten, ohne denselben Fehler zu wiederholen?


 German
 English
 Spanish
 French
 Russian
 Portuguese