A maioria das falhas na limpeza de peças de precisão manifestam-se como um furo cego estreito que ainda transporta óleo de estampagem, resíduo de refrigerante ou solvente. Os sistemas de limpeza ultrassónica a hidrocarbonetos resolvem esse problema quando o solvente, a secagem a vácuo e a orientação da cesta são especificados como um processo em vez de componentes separados. Na minha experiência na GTKCLEAN, um sistema a hidrocarbonetos não é automaticamente a solução certa para todas as peças; torna-se a escolha certa quando a limpeza à base de água apresenta riscos de manchas superficiais, humidade residual ou secagem lenta em características apertadas. Este artigo apresenta as verificações que utilizo ao adequar estes sistemas a peças de precisão.
Sistemas de Limpeza Ultrassónica a Hidrocarbonetos e o seu Lugar na Fabrico de Precisão
As oficinas de precisão lidam com peças que não podem ser limpas a seco com um pano. Rosqueados, furos cruzados, superfícies sinterizadas e furos cegos de pequeno diâmetro retêm o fluido de limpeza. Uma vez que um solvente evapora sem assistência de vácuo, o óleo dissolvido permanece. Um sistema de limpeza ultrassónica a hidrocarbonetos atrai esses contaminantes para um solvente de baixa tensão superficial, aplica cavitação dentro dos furos e seca a peça a vácuo antes que o solvente possa redepositar. This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
As linhas à base de água lidam bem com aparas soltas e sujidade geral da oficina, mas os sistemas a hidrocarbonetos ganham o seu lugar quando a retenção de líquidos ou as manchas superficiais se tornam o problema dominante. <Como Escolher Entre Sistemas de Limpeza Aquosos e com Solvente> explica como separar esses dois problemas de limpeza antes de definir a contagem de tanques e o tempo de ciclo.
Comportamento de Solventes, Vácuo e Secagem na Limpeza Ultrassónica a Hidrocarbonetos
Hydrocarbon solvents dissolve stamping oil and similar soils without the aggressive surface attack that some aqueous chemistries can cause on polished or coated substrates. The tradeoff is that residual solvent must be removed under vacuum. We normally operate solvent heating between 40 and 60 °C when the contaminant is stamping oil. Heat raises solubility, shortens cycle time, and keeps viscosity low enough for drainage. Vacuum ultrasonic cleaning pulls air from the solvent so cavitation reaches concave surfaces without trapped air pockets. That step is more useful than adding generator power. An air pocket acts as a cushion; if the cavity keeps air, cavitation energy works at the wrong location. Once the air is gone, the same power does more useful cleaning inside the hole.
O Que Torna a Secagem a Vácuo Diferente
Vacuum vapor drying boils the product and any residual solvent together under reduced pressure. The result is dry internal surfaces without the long hot air path that can oxidize sensitive metals or leave an evaporative film. On blind-hole parts we inspect after qualification, this step is usually the difference between a clean part and a part that only passes at the surface. If your program involves parts with deep blind holes or fine threads, it is worth confirming vacuum drying behavior and solvent recovery capacity together before finalizing the equipment list. Send your part drawing and cleanliness target to [email protected].
Um campo ultrassónico de 40 kHz é suficientemente suave para superfícies polidas e características finas, enquanto 28 kHz é adequado para óleo de estampagem mais pesado e sujidades mais difíceis. <Otimizar Frequência Ultrassónica para Materiais Diversos> explica como a dureza do material e o acabamento da superfície devem orientar a seleção da frequência antes de definir o tempo de limpeza.
Design de Cestas e Orientação de Peças para Furos Cegos e Características Finas
The best transducer field cannot clean a blind hole if the fixture traps solvent or keeps air in the cavity. That is why we spend as much design time on the basket as on the ultrasonic tank. For small-diameter holes, the part must sit so that the opening drains downward or aligns with the cavitation field. Rotary baskets rotate the part through the solvent, but rotation alone does not fix a bad orientation. For delicate parts, a square basket that holds the part in one stable position may prevent contact marks. For plate-type parts, we keep them separated so they do not stack and shield one another. Basket material matters in solvent service. Stainless steel is common for hydrocarbon lines because it resists heat and solvent exposure. Plastic materials are only used where chemical compatibility is confirmed. [caption id="attachment_449" align="aligncenter" width="300"] Vacuum pumping device[/caption]
A orientação da peça é muitas vezes mais importante do que potência adicional. Uma cesta que retém solvente ou impede a drenagem criará exatamente o problema de resíduo que o sistema está a ser especificado para evitar. <Design de Cestos de Limpeza Industrial: Otimização de Desempenho e Durabilidade> explica a geometria do dispositivo de fixação, a drenagem e o manuseamento em linhas de limpeza automatizadas.
Adequar Sistemas de Limpeza Ultrassónica a Hidrocarbonetos a Especificações de Limpeza e Taxa de Produção
A especificação de limpeza é a primeira coisa que peço. Uma peça que só precisa de remoção de óleo de estampagem antes da montagem pode passar por uma máquina compacta de estação única. Uma peça que deve cumprir um requisito mais rigoroso de revestimento ou galvanoplastia geralmente necessitará de múltiplos estágios ou de um estágio de enxaguamento adicional. A máquina não deve ser dimensionada com base no melhor caso, porque o pior caso define se a linha atinge o rendimento.
Fator de seleção
O que especificar
Porquê importa
Temperatura do solvente
40 a 60 °C para óleo de estampagem; inferior para peças sensíveis ao calor
A solubilidade melhora sem danificar características finas
Ciclo de limpeza
8 a 9 minutos estágio único; 12 a 15 minutos dois estágios
Controla a penetração em furos cegos e a velocidade da linha
Drying method
Secagem por vapor a vácuo
Remove solvent de fios, buracos cegos e faces de acoplamento
Filtração
Filtração de precisão em múltiplas etapas
Previne a redeposição de partículas removidas
Recuperação do solvente
Recuperação baseada em destilação
Mantém o consumo mensal de solvente baixo
Carga de peça
Não exceder o limite de carga da cesta especificado
Protege o acabamento da peça e a vida útil da cesta
For reference, the single-station hydrocarbon vacuum machine in our line has an initial solvent capacity up to 1,800 liters and a specified fluid consumption at or below 200 liters per month. The installed power is 75 kW. Those numbers only make sense when the vapor condensation and vacuum distillation recovery system is included in the evaluation. When blind components also carry water-soluble cutting fluid or heavy chip load, a multi-tank hydrocarbon system gives us pre-cleaning, ultrasonic cleaning, rinsing, and drying in one automated line. It costs more floor space and adds transfer points, so we only recommend it when the simpler machine cannot meet the cleanliness spec. [caption id="attachment_432" align="aligncenter" width="300"] Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
Para programas de maior volume com peças estampadas e bolsos rebaixados, uma máquina rotativa de cesta com múltiplos tanques fornece limpeza de 360 graus e secagem por vapor a vácuo em uma sequência.Como Escolher Sistemas Ultrassónicos de Múltiplos Tanques para Alto Volume> cobre decisões de configuração do tanque que afetam o rendimento e a manipulação pelo operador.
Especificar Limpeza Ultrassónica a Hidrocarbonetos Sem Adivinhar
A maioria das especificações perdidas vem de adicionar uma máquina de limpeza a um desenho sem confirmar o pior buraco cego, acabamento de superfície e rendimento da peça. Se o seu programa tiver múltiplos números de peça, um design de cesta pode não atender a todos. Antes de definir a lista de equipamentos, envie o desenho da peça, material, taxa de produção e modo de rejeição atual para [email protected] ou ligue para +86 17768507147. Confirmaremos juntos a orientação da cesta, aquecimento do solvente, secagem a vácuo e capacidade de recuperação para que a linha corresponda à pior peça, não apenas à mais fácil. Isto não é sobre vender uma máquina maior; é sobre evitar uma linha que passe no teste piloto e falhe na produção.
Perguntas Frequentes Sobre Limpeza Ultrassónica a Hidrocarbonetos para Peças de Precisão
A limpeza ultrassónica a hidrocarbonetos deixa resíduos em peças de precisão?
Pode acontecer se a etapa de secagem não for especificada corretamente. O solvente de hidrocarbonetos dissolve óleo rapidamente, mas sem secagem por vapor a vácuo, o solvente pode permanecer em buracos cegos e deixar uma película fina após evaporar. Nos sistemas que construímos, o produto e o solvente residual são fervidos juntos sob vácuo para que as superfícies internas sequem completamente. Se notar resíduos semelhantes a óleo após a limpeza, verifique o nível de vácuo, orientação da cesta e filtração antes de aumentar o tempo de ciclo ou a potência ultrassônica. O problema geralmente está na remoção do fluido, não na força da cavitação.
Devemos usar mais potência ultrassónica para furos cegos?
Uma suposição comum é que mais potência ultrassônica resolve a limpeza de buracos cegos. Raramente é o caso. Buracos cegos falham porque o ar fica preso ou a cesta não permite que o solvente alcance a cavidade. A limpeza ultrassônica a vácuo remove o ar do solvente para que a cavitação atinja superfícies côncavas. Frequentemente reduzimos o tempo de ciclo após corrigir a orientação da cesta e a etapa de vácuo. A potência só é útil quando o campo do transdutor realmente alcança o contaminante.
Qual é melhor para uma linha de peças pequenas, estação única ou tanque múltiplo?
Depende do contaminante e do processo downstream. Uma máquina de estação única é adequada para peças que precisam de desengorduramento e secagem com hidrocarbonetos, com um ciclo típico de duas etapas de 12 a 15 minutos no nosso equipamento. Se as peças carregam carga pesada de cavacos ou requerem enxaguamento e prevenção de ferrugem, uma linha de múltiplos tanques faz mais sentido. Volte à pior peça, ao teste de limpeza necessário e à taxa de produção antes de escolher. A seleção deve seguir a peça, não o contrário.
Como podemos confirmar que um sistema a hidrocarbonetos cumprirá a nossa especificação de limpeza de peças antes da compra?


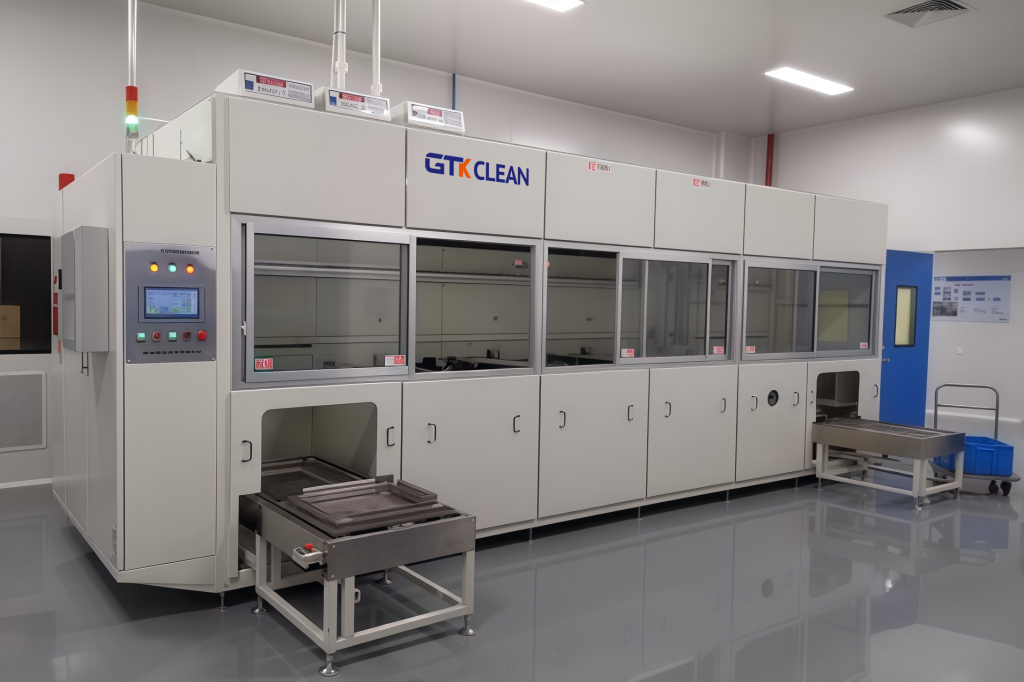
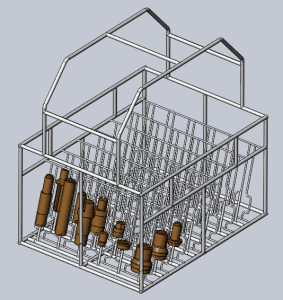 This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
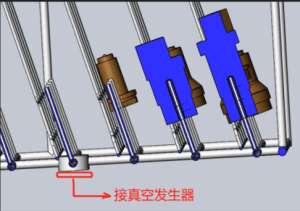 Vacuum pumping device[/caption]
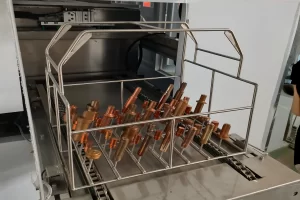 Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
 Portuguese
 English
 German
 Spanish
 French
 Russian