La mayoría de las fallas en la limpieza de piezas de precisión se manifiestan como un agujero ciego estrecho que aún lleva aceite de estampado, residuo de refrigerante o solvente. Los sistemas de limpieza ultrasonica de hidrocarburos abordan ese problema cuando el solvente, el secado por vacío y la orientación de la cesta se especifican como un proceso único en lugar de componentes separados. En mi experiencia en GTKCLEAN, un sistema de hidrocarburos no es automáticamente adecuado para todas las piezas; se vuelve la opción correcta cuando la limpieza con agua presenta riesgos de manchas superficiales, humedad residual o secado lento en características estrechas. Este artículo presenta las verificaciones que uso al combinar estos sistemas con piezas de precisión.
Sistemas de Limpieza Ultrasonica de Hidrocarburos y Su Ubicación en la Fabricación de Precisión
Las tiendas de precisión trabajan con piezas que no se pueden secar con un simple paño. Los hilos, los agujeros cruzados, las superficies sinterizadas y los pequeños agujeros ciegos atrapan el líquido de limpieza. Una vez que un solvente se evapora sin ayuda de vacío, el aceite disuelto permanece. Un sistema de limpieza ultrasonica de hidrocarburos extrae esos contaminantes en un solvente de baja tensión superficial, aplica cavitación dentro de los agujeros y seca la pieza por vacío antes de que el solvente pueda redepositarse. This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
Las líneas basadas en agua manejan bien los chips sueltos y la suciedad general de la tienda, pero los sistemas de hidrocarburos ganan su lugar cuando la retención de líquido o las manchas superficiales se convierten en el problema principal. <Cómo elegir entre sistemas de limpieza acuosos y sistemas con solventes> explica cómo separar esos dos problemas de limpieza antes de determinar el número de tanques y el tiempo de ciclo.
Comportamiento del Solvente, Vacío y Secado en la Limpieza Ultrasonica de Hidrocarburos
Hydrocarbon solvents dissolve stamping oil and similar soils without the aggressive surface attack that some aqueous chemistries can cause on polished or coated substrates. The tradeoff is that residual solvent must be removed under vacuum. We normally operate solvent heating between 40 and 60 °C when the contaminant is stamping oil. Heat raises solubility, shortens cycle time, and keeps viscosity low enough for drainage. Vacuum ultrasonic cleaning pulls air from the solvent so cavitation reaches concave surfaces without trapped air pockets. That step is more useful than adding generator power. An air pocket acts as a cushion; if the cavity keeps air, cavitation energy works at the wrong location. Once the air is gone, the same power does more useful cleaning inside the hole.
Qué Hace que el Secado por Vacío Sea Diferente
Vacuum vapor drying boils the product and any residual solvent together under reduced pressure. The result is dry internal surfaces without the long hot air path that can oxidize sensitive metals or leave an evaporative film. On blind-hole parts we inspect after qualification, this step is usually the difference between a clean part and a part that only passes at the surface. If your program involves parts with deep blind holes or fine threads, it is worth confirming vacuum drying behavior and solvent recovery capacity together before finalizing the equipment list. Send your part drawing and cleanliness target to [email protected].
Un campo ultrasónico de 40 kHz es lo suficientemente suave para superficies pulidas y características finas, mientras que 28 kHz es adecuado para aceite de estampado más pesado y suelos más resistentes. <Optimizar la Frecuencia Ultrasónica para Materiales Diversos> explica cómo la dureza del material y el acabado superficial deben guiar la selección de frecuencia antes de establecer el tiempo de limpieza.
Diseño de la cesta y Orientación de las Piezas para Agujeros Ciegos y Características Finas
The best transducer field cannot clean a blind hole if the fixture traps solvent or keeps air in the cavity. That is why we spend as much design time on the basket as on the ultrasonic tank. For small-diameter holes, the part must sit so that the opening drains downward or aligns with the cavitation field. Rotary baskets rotate the part through the solvent, but rotation alone does not fix a bad orientation. For delicate parts, a square basket that holds the part in one stable position may prevent contact marks. For plate-type parts, we keep them separated so they do not stack and shield one another. Basket material matters in solvent service. Stainless steel is common for hydrocarbon lines because it resists heat and solvent exposure. Plastic materials are only used where chemical compatibility is confirmed. [caption id="attachment_449" align="aligncenter" width="300"] Vacuum pumping device[/caption]
La orientación de la pieza suele ser más importante que la potencia adicional. Una cesta que atrapa solvente o detiene el drenaje creará exactamente el problema de residuos que el sistema está diseñado para evitar. <Diseño de cestas de limpieza industrial: optimización del rendimiento y la durabilidad> explica la geometría de la fijación, el drenaje y el manejo en líneas de limpieza automatizadas.
Correspondencia de Sistemas de Limpieza Ultrasonica de Hidrocarburos con Especificaciones de Limpieza y Rendimiento
La especificación de limpieza es lo primero que pregunto. Una pieza que solo necesita eliminar aceite de estampado antes del ensamblaje puede pasar por una máquina compacta de una sola estación. Una pieza que debe cumplir con requisitos más estrictos de recubrimiento o galvanizado generalmente necesitará varias etapas o un paso adicional de enjuague. La máquina no debe dimensionarse solo para el mejor caso, porque la pieza de peor rendimiento determina si la línea alcanza la capacidad de producción.
Factor de selección
Qué especificar
Por qué importa
Temperatura del solvente
40 a 60 °C para aceite de estampado; más baja para piezas sensibles al calor
La solubilidad mejora sin dañar características finas
Ciclo de limpieza
8 a 9 minutos en una sola etapa; 12 a 15 minutos en dos etapas
Controla la penetración en orificios ciegos y la velocidad de la línea
Drying method
Secado por vapor en vacío
Elimina solvente de los hilos, orificios ciegos y superficies de acoplamiento
Filtración
Filtración de precisión en múltiples etapas
Previene que las partículas eliminadas vuelvan a depositarse
Recuperación del disolvente
Recuperación basada en destilación
Mantiene bajo el consumo mensual de solvente
Carga de la pieza de trabajo
No más que el límite de carga de cesta especificado
Protege el acabado de la pieza y la vida útil de la cesta
For reference, the single-station hydrocarbon vacuum machine in our line has an initial solvent capacity up to 1,800 liters and a specified fluid consumption at or below 200 liters per month. The installed power is 75 kW. Those numbers only make sense when the vapor condensation and vacuum distillation recovery system is included in the evaluation. When blind components also carry water-soluble cutting fluid or heavy chip load, a multi-tank hydrocarbon system gives us pre-cleaning, ultrasonic cleaning, rinsing, and drying in one automated line. It costs more floor space and adds transfer points, so we only recommend it when the simpler machine cannot meet the cleanliness spec. [caption id="attachment_432" align="aligncenter" width="300"] Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
Para programas de mayor volumen con piezas estampadas y bolsillos hundidos, una máquina rotativa de cesta con múltiples tanques proporciona limpieza de 360 grados y secado por vapor en vacío en una secuencia.Cómo Elegir Sistemas de Ultrasonidos Multi-Tanque para Volúmenes Altos> cubre decisiones de configuración del tanque que afectan el rendimiento y la manipulación por parte del operador.
Especificar la Limpieza Ultrasonica de Hidrocarburos Sin Conjeturas
La mayoría de las especificaciones no cumplidas provienen de agregar una máquina de limpieza a un dibujo sin confirmar el peor orificio ciego, acabado superficial y rendimiento de la pieza. Si su programa tiene múltiples números de pieza, un diseño de cesta puede no servir para todos. Antes de definir la lista de equipos, envíe el dibujo de la pieza, material, tasa de producción y modo de rechazo actual a [email protected] o llame al +34 17768507147. Confirmaremos juntos la orientación de la cesta, el calentamiento del solvente, el secado por vacío y la capacidad de recuperación para que la línea coincida con la peor pieza, no solo la más fácil. Esto no se trata de vender una máquina más grande; se trata de evitar una línea que pase la prueba piloto y falle en la producción.
Preguntas Comunes Sobre la Limpieza Ultrasonica de Hidrocarburos para Piezas de Precisión
¿Deja la limpieza ultrasonica de hidrocarburos residuos en las piezas de precisión?
Puede suceder si la etapa de secado no se especifica correctamente. El solvente de hidrocarburos disuelve el aceite rápidamente, pero sin secado por vapor en vacío, el solvente puede permanecer en orificios ciegos y dejar una película delgada una vez que se evapora. En los sistemas que construimos, el producto y el solvente residual se hierven juntos bajo vacío para que las superficies internas se sequen completamente. Si observa residuos similares al aceite después de la limpieza, verifique el nivel de vacío, la orientación de la cesta y la filtración antes de aumentar el tiempo de ciclo o la potencia ultrasónica. El problema suele estar en la eliminación del fluido, no en la fuerza de cavitación.
¿Deberíamos usar más potencia ultrasónica para agujeros ciegos?
Una suposición común es que más potencia ultrasónica resuelve la limpieza de orificios ciegos. Eso rara vez es así. Los orificios ciegos fallan porque el aire queda atrapado o la cesta no permite que el solvente llegue a la cavidad. La limpieza ultrasónica en vacío elimina el aire del solvente para que la cavitación llegue a superficies cóncavas. A menudo reducimos el tiempo de ciclo una vez que se corrigen la orientación de la cesta y el paso de vacío. La potencia solo es útil cuando el campo del transductor realmente alcanza el contaminante.
¿Cuál es mejor para una línea de piezas pequeñas, estación única o múltiples tanques?
Depende del contaminante y del proceso posterior. Una máquina de una sola estación es adecuada para piezas que necesitan desengrasado y secado con hidrocarburos, con un ciclo típico de dos etapas de 12 a 15 minutos en nuestro equipo. Si las piezas llevan una carga pesada de virutas o requieren enjuague y prevención de óxido, una línea de múltiples tanques tiene más sentido. Vuelva a evaluar la peor pieza, la prueba de limpieza requerida y la tasa de producción antes de decidir. La selección debe seguir a la pieza, no al revés.
¿Cómo confirmamos que un sistema de hidrocarburos cumplirá con la especificación de limpieza de nuestras piezas antes de comprar?


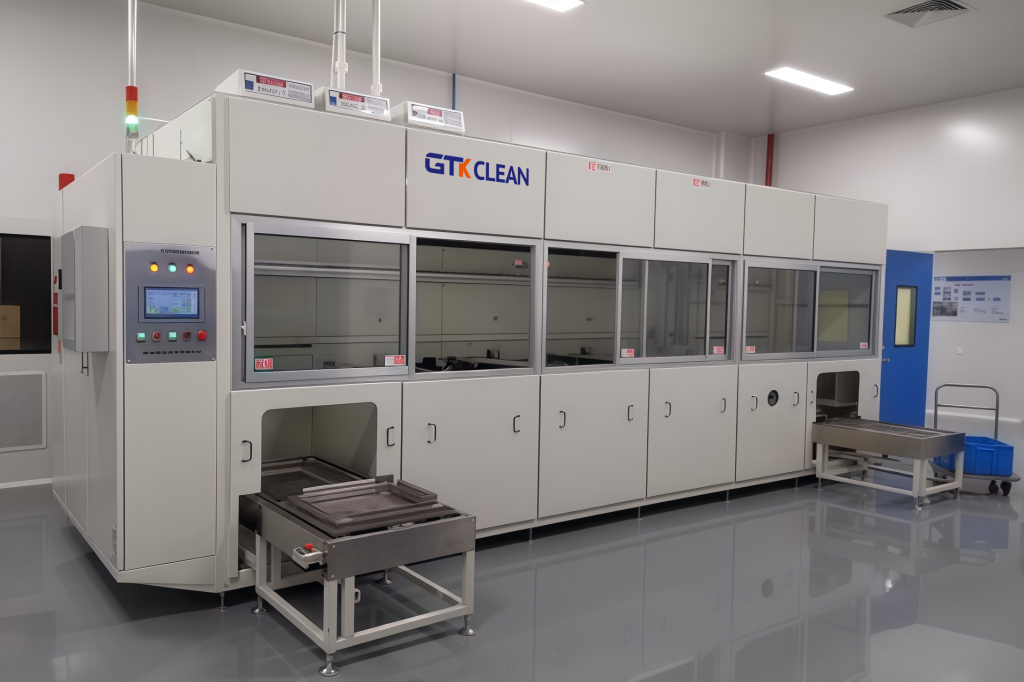
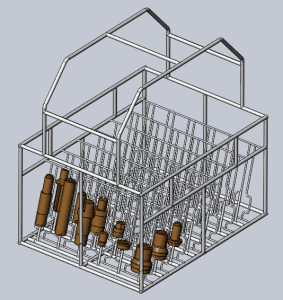 This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
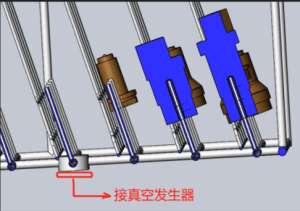 Vacuum pumping device[/caption]
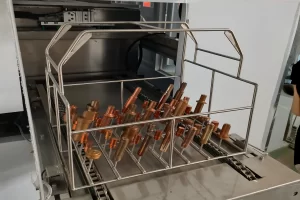 Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
 Spanish
 English
 German
 French
 Russian
 Portuguese