La plupart des échecs de nettoyage de pièces de précision se manifestent par un trou aveugle étroit qui contient encore de l’huile de estampage, des résidus de liquide de refroidissement ou de solvant. Les systèmes de nettoyage ultrasonique hydrocarbures résolvent ce problème lorsque le solvant, le séchage sous vide et l’orientation du panier sont spécifiés comme un seul processus plutôt que comme des composants séparés. D’après mon expérience chez GTKCLEAN, un système hydrocarbures n’est pas automatiquement adapté à chaque pièce ; il devient la bonne solution lorsque le nettoyage à base d’eau présente des risques de taches de surface, d’humidité résiduelle ou de séchage lent dans des caractéristiques étroites. Cet article expose les vérifications que j’utilise pour associer ces systèmes aux pièces de précision.
Systèmes de nettoyage ultrasonique hydrocarbures et leur place dans la fabrication de précision
Les ateliers de précision vivent avec des pièces qui ne peuvent pas être essuyées pour sécher. Les filetages, trous traversants, surfaces frittées et petits trous aveugles retiennent le liquide de nettoyage. Une fois qu’un solvant s’évapore sans assistance de vide, l’huile dissoute reste en place. Un système de nettoyage ultrasonique hydrocarbures attire ces contaminants dans un solvant à faible tension de surface, applique la cavitation à l’intérieur des trous, et sèche la pièce sous vide avant que le solvant ne puisse se redéposer. This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
Les lignes à base d’eau gèrent bien les copeaux détachés et la saleté générale en atelier, mais les systèmes hydrocarbures trouvent leur place lorsque la rétention de liquide ou les taches de surface deviennent le problème principal. <Comment choisir entre les systèmes de nettoyage aqueux et par solvant> explique comment distinguer ces deux problèmes de nettoyage avant de déterminer le nombre de cuves et la durée des cycles.
Comportement du solvant, du vide et du séchage dans le nettoyage ultrasonique hydrocarbures
Hydrocarbon solvents dissolve stamping oil and similar soils without the aggressive surface attack that some aqueous chemistries can cause on polished or coated substrates. The tradeoff is that residual solvent must be removed under vacuum. We normally operate solvent heating between 40 and 60 °C when the contaminant is stamping oil. Heat raises solubility, shortens cycle time, and keeps viscosity low enough for drainage. Vacuum ultrasonic cleaning pulls air from the solvent so cavitation reaches concave surfaces without trapped air pockets. That step is more useful than adding generator power. An air pocket acts as a cushion; if the cavity keeps air, cavitation energy works at the wrong location. Once the air is gone, the same power does more useful cleaning inside the hole.
Ce qui différencie le séchage sous vide
Vacuum vapor drying boils the product and any residual solvent together under reduced pressure. The result is dry internal surfaces without the long hot air path that can oxidize sensitive metals or leave an evaporative film. On blind-hole parts we inspect after qualification, this step is usually the difference between a clean part and a part that only passes at the surface. If your program involves parts with deep blind holes or fine threads, it is worth confirming vacuum drying behavior and solvent recovery capacity together before finalizing the equipment list. Send your part drawing and cleanliness target to [email protected].
Un champ ultrasonique à 40 kHz est suffisamment doux pour les surfaces polies et les caractéristiques fines, tandis que 28 kHz convient pour des huiles de tampographie plus épaisses et des salissures plus résistantes. <Optimiser la fréquence ultrasonique pour divers matériaux> explique comment la dureté du matériau et la finition de surface doivent guider la sélection de la fréquence avant de fixer le temps de nettoyage.
Conception du panier et orientation des pièces pour les trous aveugles et les caractéristiques fines
The best transducer field cannot clean a blind hole if the fixture traps solvent or keeps air in the cavity. That is why we spend as much design time on the basket as on the ultrasonic tank. For small-diameter holes, the part must sit so that the opening drains downward or aligns with the cavitation field. Rotary baskets rotate the part through the solvent, but rotation alone does not fix a bad orientation. For delicate parts, a square basket that holds the part in one stable position may prevent contact marks. For plate-type parts, we keep them separated so they do not stack and shield one another. Basket material matters in solvent service. Stainless steel is common for hydrocarbon lines because it resists heat and solvent exposure. Plastic materials are only used where chemical compatibility is confirmed. [caption id="attachment_449" align="aligncenter" width="300"] Vacuum pumping device[/caption]
L'orientation de la pièce est souvent plus importante que la puissance supplémentaire. Un panier qui piège le solvant ou empêche l'écoulement créera exactement le problème de résidu que le système est conçu pour éviter. <Conception de paniers de nettoyage industriel : optimiser la performance et la durabilité> explique la géométrie du fixture, le drainage et la manipulation dans les lignes de nettoyage automatisées.
Adapter les systèmes de nettoyage ultrasonique hydrocarbures aux spécifications de propreté et au débit
La spécification de propreté est la première chose que je demande. Une pièce qui nécessite uniquement l'élimination de l'huile de tampographie avant l'assemblage peut passer par une machine compacte à station unique. Une pièce qui doit respecter une exigence plus stricte de revêtement ou de placage nécessitera généralement plusieurs étapes ou une étape de rinçage supplémentaire. La machine ne doit pas être dimensionnée en fonction du meilleur cas, car la pièce du pire cas détermine si la ligne atteint le débit prévu.
Facteur de sélection
Ce qu'il faut spécifier
Pourquoi c'est important
Température du solvant
40 à 60 °C pour l'huile de tampographie ; plus basse pour les pièces sensibles à la chaleur
La solubilité s'améliore sans endommager les caractéristiques fines
Cycle de nettoyage
8 à 9 minutes en étape unique ; 12 à 15 minutes en deux étapes
Contrôle la pénétration dans les trous borgnes et la vitesse de la ligne
Drying method
Séchage à la vapeur sous vide
Élimine le solvant des fils, des trous aveugles et des faces de contact
Filtration
Filtration de précision à plusieurs étapes
Empêche la redeposition des particules éliminées
Récupération du solvant
Récupération par distillation
Maintient une consommation mensuelle de solvant faible
Charge de la pièce
Pas plus que la limite de charge du panier spécifiée
Protège la finition de la pièce et la durée de vie du panier
For reference, the single-station hydrocarbon vacuum machine in our line has an initial solvent capacity up to 1,800 liters and a specified fluid consumption at or below 200 liters per month. The installed power is 75 kW. Those numbers only make sense when the vapor condensation and vacuum distillation recovery system is included in the evaluation. When blind components also carry water-soluble cutting fluid or heavy chip load, a multi-tank hydrocarbon system gives us pre-cleaning, ultrasonic cleaning, rinsing, and drying in one automated line. It costs more floor space and adds transfer points, so we only recommend it when the simpler machine cannot meet the cleanliness spec. [caption id="attachment_432" align="aligncenter" width="300"] Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
Pour des programmes à volume plus élevé avec des pièces estampées et des poches encastrées, une machine rotative à panier multi-réservoir offre un nettoyage à 360 degrés et un séchage par vapeur sous vide en une seule séquence.Comment choisir des systèmes ultrasoniques multi-tank pour un volume élevé> couvre les décisions de configuration du réservoir qui affectent le débit et la manipulation par l'opérateur.
Spécifier le nettoyage ultrasonique hydrocarbures sans conjectures
La plupart des spécifications manquées proviennent de l'ajout d'une machine de nettoyage à un dessin sans confirmer le pire trou aveugle, la finition de surface et le débit de la pièce. Si votre programme comporte plusieurs références, une conception de panier unique peut ne pas convenir à toutes. Avant de finaliser la liste des équipements, envoyez le dessin de la pièce, le matériau, le taux de production et le mode de rejet actuel à [email protected] ou appelez le +33 17768507147. Nous confirmerons ensemble l'orientation du panier, le chauffage du solvant, le séchage sous vide et la capacité de récupération afin que la ligne corresponde à la pièce la plus critique, et non seulement à la plus facile. Il ne s'agit pas de vendre une machine plus grande ; il s'agit d'éviter une ligne qui passe le test pilote mais échoue à la production.
Questions fréquentes sur le nettoyage ultrasonique hydrocarbures pour les pièces de précision
Le nettoyage ultrasonique hydrocarbures laisse-t-il des résidus sur les pièces de précision ?
Cela peut arriver si la phase de séchage n'est pas spécifiée correctement. Le solvant hydrocarboné dissout rapidement l'huile, mais sans séchage par vapeur sous vide, le solvant peut rester dans les trous aveugles et laisser une fine couche une fois évaporé. Dans les systèmes que nous construisons, le produit et le solvant résiduel sont bouillis ensemble sous vide pour que les surfaces internes sèchent complètement. Si vous voyez un résidu semblable à de l'huile après le nettoyage, vérifiez le niveau de vide, l'orientation du panier et la filtration avant d'augmenter le temps de cycle ou la puissance ultrasonique. Le problème réside généralement dans l'élimination du fluide, et non dans la force de cavitation.
Devons-nous augmenter la puissance ultrasonique pour les trous aveugles ?
Une hypothèse courante est que plus de puissance ultrasonique résout le nettoyage des trous aveugles. Ce n'est que rarement le cas. Les trous aveugles échouent parce que l'air reste piégé ou parce que le panier ne permet pas au solvant d'atteindre la cavité. Le nettoyage ultrasonique sous vide élimine l'air du solvant pour que la cavitation atteigne les surfaces concaves. Nous réduisons souvent le temps de cycle une fois que l'orientation du panier et l'étape de vide sont corrigées. La puissance n'est utile que lorsque le champ du transducteur atteint réellement le contaminant.
Quelle est la meilleure option pour une ligne de petites pièces, une station unique ou plusieurs cuves ?
Cela dépend du contaminant et du processus en aval. Une machine à station unique convient aux pièces nécessitant un dégraissage hydrocarboné et un séchage, avec un cycle typique en deux étapes de 12 à 15 minutes sur notre équipement. Si les pièces transportent une charge lourde de copeaux ou nécessitent un rinçage et une prévention de la rouille, une ligne à plusieurs réservoirs est plus adaptée. Reprenez la pièce la plus critique, le test de propreté requis et le taux de production avant de choisir. La sélection doit suivre la pièce, et non l'inverse.
Comment confirmer qu’un système hydrocarbures répondra à nos spécifications de propreté avant l’achat ?


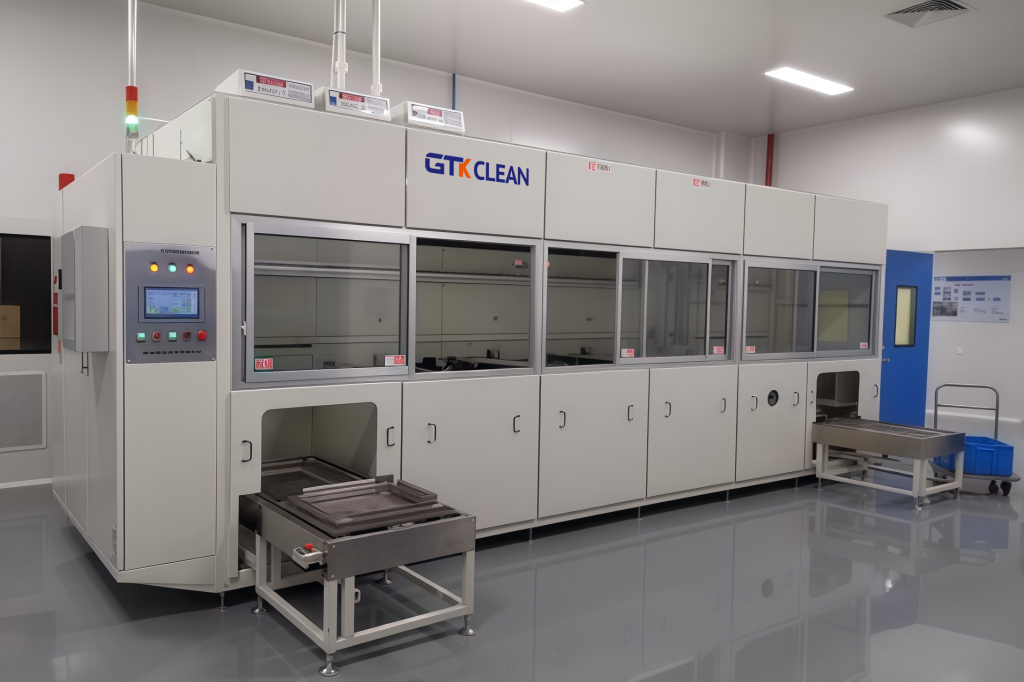
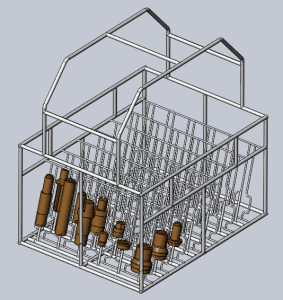 This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
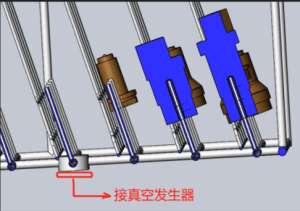 Vacuum pumping device[/caption]
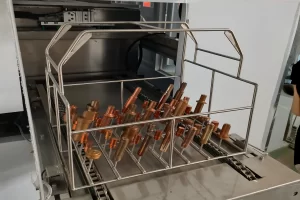 Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
 French
 English
 German
 Spanish
 Russian
 Portuguese