Die meisten Fehler bei der Reinigung von Präzisionsteilen zeigen sich in einem engen Blindloch, das noch Stanzöl, Kühlmittelreste oder Lösungsmittel enthält. Hydrocarbon Ultrasonic Cleaning Systeme beheben dieses Problem, wenn Lösungsmittel, Vakuumtrocknung und Behälterausrichtung als ein Prozess statt als separate Komponenten spezifiziert werden. Nach meiner Erfahrung bei GTKCLEAN ist ein Hydrocarbon-System nicht automatisch für jedes Teil geeignet; es ist die richtige Wahl, wenn wasserbasierte Reinigungen Oberflächenflecken, Restfeuchte oder langsames Trocknen in engen Merkmalen riskieren. Dieser Artikel beschreibt die Prüfungen, die ich bei der Abstimmung dieser Systeme auf Präzisionsteile verwende.
Hydrocarbon Ultrasonic Cleaning Systems und ihre Rolle in der Präzisionsfertigung
Präzisionswerkstätten arbeiten mit Teilen, die nicht trocken abgewischt werden können. Gewinde, Querschlitze, sinterisierte Oberflächen und kleine Blindlöcher fangen Reinigungsflüssigkeit auf. Sobald ein Lösungsmittel ohne Vakuumhilfe verdampft, verbleibt das gelöste Öl. Ein Hydrocarbon Ultrasonic Cleaning System zieht diese Verunreinigungen in ein Lösungsmittel mit niedriger Oberflächenspannung, erzeugt Kavitation in den Löchern und trocknet das Teil im Vakuum, bevor das Lösungsmittel sich erneut ablagert. This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
Wasserbasierte Linien bewältigen lose Späne und allgemeine Verschmutzungen im Werk gut, aber Hydrocarbon-Systeme beweisen ihren Platz, wenn Flüssigkeitsretention oder Oberflächenflecken zum Hauptproblem werden. <Wie man zwischen wässrigen und lösungsmittelbasierten Reinigungsystemen wählt> beschreibt, wie man diese beiden Reinigungsprobleme trennt, bevor Tankanzahl und Zykluszeit festgelegt werden.
Lösungsmittel-, Vakuum- und Trocknungsverhalten bei Hydrocarbon Ultrasonic Cleaning
Hydrocarbon solvents dissolve stamping oil and similar soils without the aggressive surface attack that some aqueous chemistries can cause on polished or coated substrates. The tradeoff is that residual solvent must be removed under vacuum. We normally operate solvent heating between 40 and 60 °C when the contaminant is stamping oil. Heat raises solubility, shortens cycle time, and keeps viscosity low enough for drainage. Vacuum ultrasonic cleaning pulls air from the solvent so cavitation reaches concave surfaces without trapped air pockets. That step is more useful than adding generator power. An air pocket acts as a cushion; if the cavity keeps air, cavitation energy works at the wrong location. Once the air is gone, the same power does more useful cleaning inside the hole.
Was macht Vakuumtrocknung anders
Vacuum vapor drying boils the product and any residual solvent together under reduced pressure. The result is dry internal surfaces without the long hot air path that can oxidize sensitive metals or leave an evaporative film. On blind-hole parts we inspect after qualification, this step is usually the difference between a clean part and a part that only passes at the surface. If your program involves parts with deep blind holes or fine threads, it is worth confirming vacuum drying behavior and solvent recovery capacity together before finalizing the equipment list. Send your part drawing and cleanliness target to [email protected].
Ein 40 kHz Ultraschallfeld ist schonend genug für polierte Oberflächen und feine Merkmale, während 28 kHz für schwereres Stanzöl und robustere Verschmutzungen geeignet ist. <Optimieren Sie die Ultraschallfrequenz für verschiedene Materialien> erklärt, wie Materialhärte und Oberflächenfinish die Frequenzwahl vor der Festlegung der Reinigungszeit beeinflussen sollten.
Behälterdesign und Teileausrichtung für Blindlöcher und feine Merkmale
The best transducer field cannot clean a blind hole if the fixture traps solvent or keeps air in the cavity. That is why we spend as much design time on the basket as on the ultrasonic tank. For small-diameter holes, the part must sit so that the opening drains downward or aligns with the cavitation field. Rotary baskets rotate the part through the solvent, but rotation alone does not fix a bad orientation. For delicate parts, a square basket that holds the part in one stable position may prevent contact marks. For plate-type parts, we keep them separated so they do not stack and shield one another. Basket material matters in solvent service. Stainless steel is common for hydrocarbon lines because it resists heat and solvent exposure. Plastic materials are only used where chemical compatibility is confirmed. [caption id="attachment_449" align="aligncenter" width="300"] Vacuum pumping device[/caption]
Die Ausrichtung des Teils ist oft wichtiger als zusätzliche Leistung. Ein Korb, der Lösungsmittel einschließt oder den Abfluss stoppt, verursacht genau das Rückstandsproblem, das das System vermeiden soll. <Industrieller Reinigungskorb-Design: Optimierung von Leistung und Haltbarkeit> erklärt Halterungsgeometrie, Abfluss und Handhabung in automatisierten Reinigungsanlagen.
Abstimmung von Hydrocarbon Ultrasonic Cleaning Systems auf Reinigungsanforderungen und Durchsatz
Reinigungsanforderungen sind das Erste, was ich erfrage. Ein Teil, das nur Stanzöl entfernen muss, bevor es montiert wird, kann durch eine kompakte Einzelstation laufen. Ein Teil, das strengere Beschichtungs- oder Galvanik-Anforderungen erfüllen muss, benötigt in der Regel mehrere Stufen oder einen zusätzlichen Spülgang. Die Maschine sollte nicht nur auf das beste Fall ausgelegt sein, denn das schlechteste Teil bestimmt, ob die Linie die Durchsatzleistung erreicht.
Auswahlfaktor
Was angeben
Warum es wichtig ist
Lösungstemperatur
40 bis 60 °C für Stanzöl; niedriger für hitzeempfindliche Teile
Löslichkeit verbessert sich, ohne feine Merkmale zu beschädigen
Reinigungszyklus
8 bis 9 Minuten in einer Stufe; 12 bis 15 Minuten in zwei Stufen
Steuert das Eindringen in Blindlöcher und die Liniengeschwindigkeit
Drying method
Vakuum-Dampftrocknung
Entfernt Lösungsmittel aus Fäden, Blindlöchern und Passflächen
Filtration
Mehrstufige Präzisionsfiltration
Verhindert, dass entfernte Partikel wieder abgelagert werden
Lösungsmittelrückgewinnung
Destillationsbasierte Rückgewinnung
Hält den monatlichen Lösungsmittelkonsum niedrig
Werkstückbeladung
Nicht mehr als das angegebene Korbbeladungslimit
Schützt Oberflächenfinish und Korblaufzeit
For reference, the single-station hydrocarbon vacuum machine in our line has an initial solvent capacity up to 1,800 liters and a specified fluid consumption at or below 200 liters per month. The installed power is 75 kW. Those numbers only make sense when the vapor condensation and vacuum distillation recovery system is included in the evaluation. When blind components also carry water-soluble cutting fluid or heavy chip load, a multi-tank hydrocarbon system gives us pre-cleaning, ultrasonic cleaning, rinsing, and drying in one automated line. It costs more floor space and adds transfer points, so we only recommend it when the simpler machine cannot meet the cleanliness spec. [caption id="attachment_432" align="aligncenter" width="300"] Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
Für größere Volumenprogramme mit gestanzten Teilen und eingelassenen Taschen bietet eine Rotationskorb-Maschine mit Mehrtank-System 360-Grad-Reinigung und Vakuum-Dampftrocknung in einer Sequenz.Wie man Mehrbehälter-Ultraschallsysteme für hohe Volumina auswählt> behandelt Tankkonfigurationsentscheidungen, die den Durchsatz und die Bedienerführung beeinflussen.
Spezifikation von Hydrocarbon Ultrasonic Cleaning ohne Rätselraten
Die meisten falsch verstandenen Spezifikationen entstehen, wenn eine Reinigungsmaschine zu einer Zeichnung hinzugefügt wird, ohne die schlimmste Blindbohrung, Oberflächenfinish und den Durchsatz des Teils zu bestätigen. Wenn Ihr Programm mehrere Teilenummern umfasst, ist ein Korbdesign möglicherweise nicht für alle geeignet. Bevor Sie die Geräteauswahl festlegen, senden Sie die Teilezeichnung, das Material, die Produktionsrate und den aktuellen Ausschussmodus an [email protected] oder rufen Sie +86 17768507147 an. Wir bestätigen gemeinsam die Korborientierung, Lösungsmittelheizung, Vakuumtrocknung und Rückgewinnungskapazität, damit die Linie dem schlimmsten Teil entspricht, nicht nur dem einfachsten. Es geht nicht darum, eine größere Maschine zu verkaufen; es geht darum, eine Linie zu vermeiden, die den Pilotversuch besteht, aber bei Produktionsgeschwindigkeit scheitert.
Häufig gestellte Fragen zum Hydrocarbon Ultrasonic Cleaning für Präzisionsteile
Hinterlässt hydrocarbon ultrasonic cleaning Rückstände an Präzisionsteilen?
Das kann passieren, wenn die Trocknungsphase nicht korrekt spezifiziert ist. Hydrocarbon-Lösungsmittel löst Öl schnell auf, aber ohne Vakuum-Dampftrocknung kann das Lösungsmittel in Blindlöchern verbleiben und eine dünne Schicht hinterlassen, sobald es verdampft. In den von uns gebauten Systemen werden Produkt und Restlösung gemeinsam unter Vakuum gekocht, sodass die inneren Oberflächen vollständig trocknen. Wenn nach der Reinigung ölartige Rückstände sichtbar sind, überprüfen Sie den Vakuumgrad, die Korborientierung und die Filtration, bevor Sie die Zykluszeit oder Ultraschallleistung erhöhen. Das Problem liegt meist bei der Fluidentfernung, nicht bei der Kavitationstärke.
Sollten wir mehr Ultraschallleistung für Blindlöcher verwenden?
Eine häufige Annahme ist, dass mehr Ultraschallleistung die Reinigung von Blindlöchern löst. Das ist selten der Fall. Blindlöcher scheitern, weil Luft eingeschlossen bleibt oder der Korb das Lösungsmittel nicht in die Kavität gelangen lässt. Vakuum-Ultraschallreinigung entfernt Luft aus dem Lösungsmittel, sodass Kavitation in konkaven Oberflächen entsteht. Wir reduzieren oft die Zykluszeit, sobald die Korborientierung und der Vakuumschritt korrigiert sind. Leistung ist nur dann nützlich, wenn das Transduktorfeld tatsächlich den Kontaminanten erreicht.
Was ist besser für eine Kleinserienlinie: Einzelstation oder Mehrtank?
Es hängt vom Kontaminanten und dem nachgelagerten Prozess ab. Eine Einzelstationen-Maschine eignet sich für Teile, die Hydrocarbon-Entfettung und Trocknung benötigen, mit einem typischen Zwei-Stufen-Zyklus von 12 bis 15 Minuten auf unserer Ausrüstung. Wenn Teile schwere Späne tragen oder Spülung und Rostschutz erfordern, ist eine Mehrtank-Linie sinnvoller. Gehen Sie zurück zum schlimmsten Teil, zum erforderlichen Reinigungsgrad und zur Produktionsrate, bevor Sie eine Auswahl treffen. Die Auswahl sollte dem Teil folgen, nicht umgekehrt.
Wie bestätigen wir, dass ein Hydrocarbon-System unsere Reinigungsanforderungen erfüllt, bevor wir es kaufen?


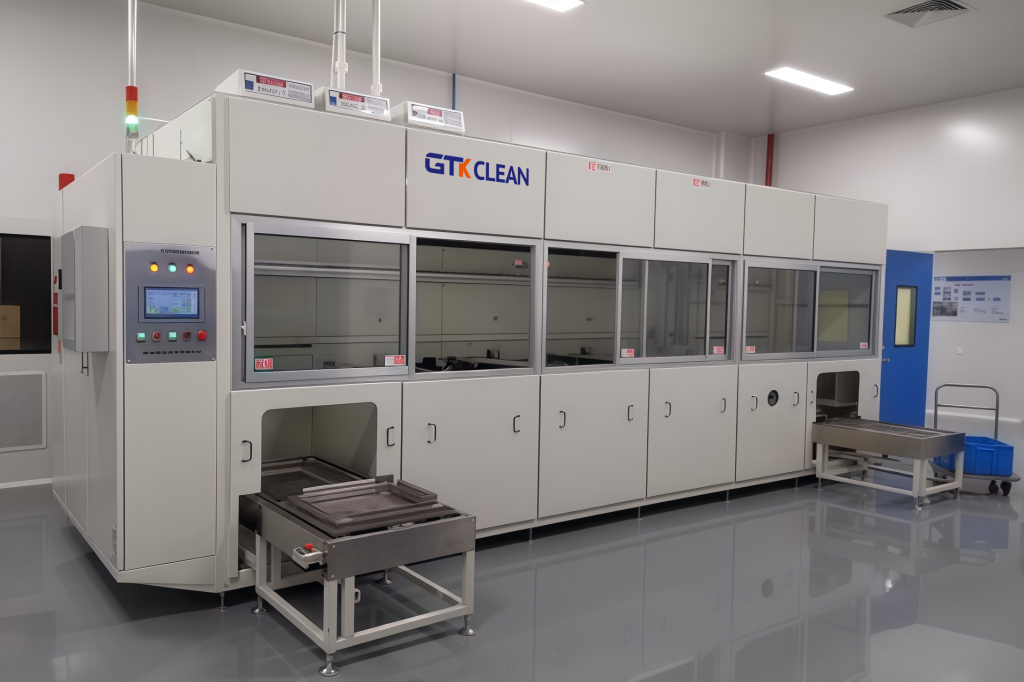
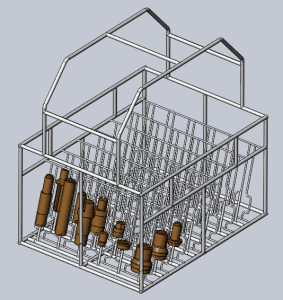 This is why we specify hydrocarbon equipment differently from general aqueous lines. Temperature control, solvent recovery, and vapor containment are part of the cleaning sequence, not add-ons. A single-station hydrocarbon vacuum machine we build runs a two-stage cleaning cycle of 12 to 15 minutes, with an option for an 8 to 9 minute single-stage cycle on less demanding parts. The machine is built around a basket size of 670 × 480 × 400 millimeters and a maximum load of up to 200 kilograms. Water-based cleaning still has a place in high-volume chip removal and general shop soil. The difference appears when liquid retention or surface staining becomes the dominant source of rejects. That is the condition where a hydrocarbon line should be evaluated against your actual worst part, not against a generic cleaning benchmark.
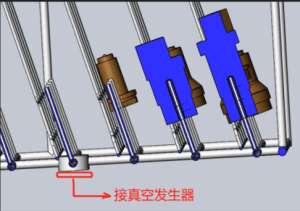 Vacuum pumping device[/caption]
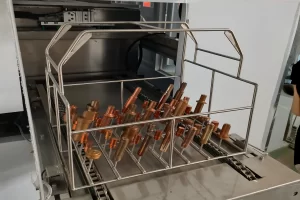 Copper-Parts-Ultrasonic-Cleaning-Machine-scaled.webp[/caption]
 German
 English
 Spanish
 French
 Russian
 Portuguese