Os sistemas de limpeza ultrassónica são construídos em torno da cavitação, mas a configuração só funciona quando corresponde à geometria da peça, ao contaminante e ao rendimento por hora. Já vi linhas lutarem não porque a potência ultrassónica fosse demasiado baixa, mas porque a orientação da cesta estava incorreta, a condutividade do enxaguamento era descontrolada ou a fase de secagem deixava água em orifícios cegos. Este artigo separa os tipos comuns de sistemas pela lógica de produção, mostra onde a limpeza ultrassónica compensa o seu custo e nomeia os benefícios e limitações que se mantêm na fábrica, em vez de numa brochura.
Como é que os Sistemas de Limpeza Ultrassónica removem contaminantes?
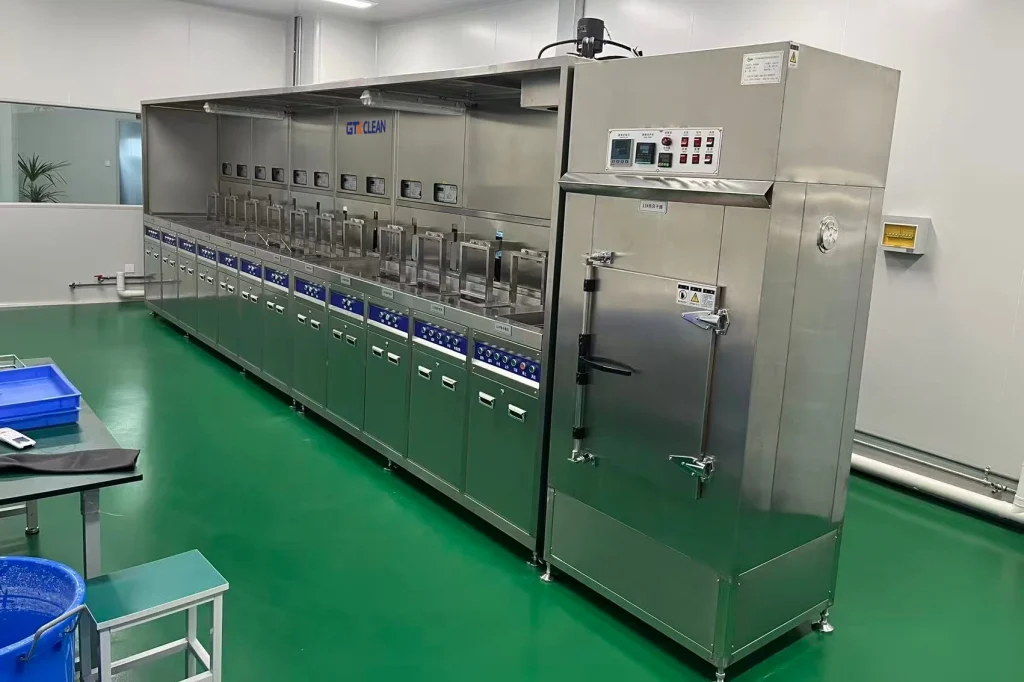
An industrial ultrasonic cleaning system converts electrical energy into mechanical vibration through transducers mounted on a stainless steel tank. The generator drives those transducers at a set frequency, usually between 20 kHz and 80 kHz for industrial work. At 20 kHz to 28 kHz, the cavitation bubbles are larger and more energetic, which suits removing stamping oil, chips, and polishing compound from machined or formed metal. At 40 kHz and above, the bubbles are smaller and less aggressive, which fits precision parts, electronics, and components with fine threads or polished surfaces. Cleaning happens when those bubbles collapse against the part surface. The collapse releases a high-speed jet that dislodges oil, particles, and films from the surface and from accessible blind holes. The effect is not a soak. If the watt density is too low or the parts basket is packed too tightly, the cavitation field cannot reach internal cavities. That is why a rotary basket often outperforms a static tray on the same tank: the rotation changes which surfaces face the transducer field during the cycle. O líquido de limpeza não é a principal força mecânica; ele transporta a sujidade removida e impede a redeposição. A filtração e o transbordo são os dois controles que mantêm o fluido a funcionar. Sem circulação, a primeira carga limpa e todas as cargas seguintes são banhadas no mesmo líquido sujo. Especificamos filtração e skim de superfície como parte do sistema, não como acessório.
Que Tipos de Sistemas de Limpeza Ultrassónica se adequam a diferentes volumes de produção?
Os sistemas de limpeza ultrassónica dividem-se pelo manuseio de materiais, e não pela teoria de limpeza. Um limpador de bancada, uma linha de múltiplos tanques e um túnel inline usam o mesmo mecanismo de cavitação. A diferença está na forma como as peças entram, se movem, enxaguam e secam, e essa diferença decide se o sistema consegue manter o ritmo de produção.
Tipo de sistema
Melhor ajuste
Carga ou capacidade típica
Lógica de throughput
Limpeza ultrassónica de bancada
Lotes pequenos, sala de ferramentas, retrabalho
30 a 187 L, 750 a 2400 W
Carregamento e descarregamento manual
Limpeza ultrassónica de múltiplos tanques
Volume médio, enxaguamento em múltiplas etapas
Transferência manual de cesto
Ciclos de tanques paralelos
Sistema ultrassónico de cesto rotativo
Peças complexas, orifícios cegos
Até 2000 kg por cesto
Rotação automática por etapa
Sistema ultrassónico de túnel inline
Alto volume, integração de linha contínua
Velocidade do transportador de 0,5 a 1 m por minuto
Fluxo de passagem única
Lavadora a vácuo de solvente de estação única
Peças de precisão, contenção de solvente
200 kg ou menos por lote
Lote de circuito fechado
Configurações de múltiplos tanques continuam a ser o cavalo de batalha quando uma peça precisa de desengorduramento ultrassônico seguido de uma lavagem limpa. A cesta move-se de tanque em tanque, de modo que a peça não espera que um tanque seja esvaziado e reabastecido. Isso torna-se importante quando o controlo de contaminação da água de enxaguamento determina a limpeza final, como em linhas de revestimento ou montagem.
Quando as etapas de enxaguamento decidem o resultado, a sequência dos tanques importa mais do que o tamanho do tanque. <Limpeza Ultrassónica Multi-Tanque: Uma Análise Profunda das Configurações Industriais> explica por que adicionar uma estação de enxaguamento prolonga a vida útil do banho e reduz o consumo de água mais do que ampliar o tanque de lavagem.
Rotary basket systems address the failure I see most often in high-value parts: a clean-looking surface with contaminated blind holes. When the basket rotates, part orientation changes continuously, trapped air releases, and cavitation reaches recessed areas. For gearboxes, housing castings, and molds, load capacity is as important as ultrasonic power because a 2000 kg basket demands reinforced motors and tank structure. Manual systems still fit short runs and maintenance bays, but operator discipline becomes their weakest point. The same geometry that needs careful fixturing also has the highest risk of inconsistent loading.
Quais aplicações beneficiam mais dos Sistemas de Limpeza Ultrassónica?
Ultrasonic cleaning earns its place where a residue failure is expensive. Pre-coating and pre-assembly lines are the clearest examples. PVD and CVD coatings expose contamination that standard final inspection does not see. A fingerprint or a water spot can become an adhesion failure after coating. For those lines, we run multistage cleaning with ultrapure water rinsing at conductivity of 0.06 μS/cm or lower, so drying does not create spots. CNC machined parts carry cutting fluid, chips, and burr fragments. Ultrasonic degreasing followed by RO water and DI water rinsing removes those soils from threads and cross-drilled holes better than spray alone. The gain is not only cleaner parts. It is a stable process before heat treating, coating, or assembly. Stamped parts present a similar case. Drawing oil sits inside deep forms and under folded edges. A rough ultrasonic stage followed by fine cleaning and pure water rinse fits high-volume stamping lines in automotive and appliance work. Medical devices and electronic components need a different frequency range. Delicate parts and polished surfaces call for 40 kHz or higher so cavitation does not erode fine features. Aerospace and precision metal components use ultrasonic cleaning before inspection to remove machining residue from cavities that manual cleaning cannot reach.
Que benefícios justificam o investimento em Sistemas de Limpeza Ultrassónica?
On production lines, three benefits appear repeatedly: lower direct labor, more consistent part quality, and lower fluid consumption per thousand parts. The first is straightforward arithmetic. A multi tank automatic system can clean, rinse, and dry without an operator transferring baskets between stations. The second benefit is harder to quantify but often worth more. Manual cleaning changes with operator, shift, and fatigue; an automated system locks the recipe, temperature, and cycle time. The third benefit depends on filtration and solvent recovery. On hydrocarbon systems, distillation recovery can cut solvent consumption below 200 L per month on a single-shift line in some designs. That changes the operating cost compared with open-top manual degreasing. Water-based systems with circulation filtration extend solution life, but they still need rinse water management. A buyer who compares only machine price will miss the cost of rinse water treatment, exhaust, and solvent loss. If your program combines high volume with blind-hole parts and solvent-based degreasing, it is worth confirming the basket rotation, vacuum drying, and distillation recovery before finalizing the BOM. Send the part drawing and target cycle time to [email protected] and I will confirm whether the proposed system reaches the recessed surfaces you need.
Como escolher o Sistema de Limpeza Ultrassónica adequado?
Start with four inputs: part material, part geometry, contaminant, and hourly throughput. The material decides chemistry. The geometry decides basket rotation or fixturing. The contaminant decides frequency and cleaning time. The throughput decides batch or inline architecture. Many selection errors begin with the machine catalog instead of these four facts. Then name the failure you cannot accept. If a blind hole must be particle-free, the system needs rotary basket or vacuum ultrasonic, not just a larger generator. If water spots are unacceptable, the rinse stage and drying method matter as much as the wash stage. If the line must feed an automatic conveyor, an inline system with a fixed transfer pitch is safer than a manual batch station placed at the end of the line. A seleção reduz-se a provar que o sistema pode suportar a peça, alcançar as superfícies críticas, enxaguar sem redeposição e secar até a condição requerida. Se estiver comparando equipamentos para uma nova linha, envie o desenho da peça, a contaminação, o volume por hora e a especificação final de limpeza. Confirmarei a configuração do tanque, frequência, design do cesto e método de secagem de acordo com seu objetivo antes de você se comprometer. Contacte [email protected] ou +86 17768507147 com desenhos das peças e quantidades.
Que perguntas fazem os compradores sobre Sistemas de Limpeza Ultrassónica?
Qual frequência funciona melhor para peças industriais pesadas?
Para óleo pesado, aparas e composto de estampagem, 28 kHz costuma ser o melhor ponto de partida. As bolhas de cavitação maiores liberam mais energia na superfície da peça e removem sujeira pesada mais rapidamente do que 40 kHz. Se a mesma peça inclui superfícies polidas, fios finos ou arestas sensíveis, uma abordagem em duas etapas funciona melhor: 28 kHz para limpeza grosseira, depois 40 kHz para limpeza fina com enxaguamento limpo. A frequência sozinha não é a resposta completa, pois a densidade de watt e a geometria do tanque determinam se o campo de cavitação alcança a peça. Escolha a frequência com base na superfície mais sensível da peça, não na mais fácil.
A limpeza ultrassónica danifica peças delicadas?
Danos são mais frequentemente causados por contato com a peça, frequência incorreta ou encaixe solto do que pela cavitação sozinha. Uma peça delicada pode ser erodida se ficar contra a face do tanque ou outra peça em alta potência, ou se 20 kHz for usado em uma seção transversal fina. A partir de 40 kHz e acima, o risco diminui, mas o tempo de limpeza pode aumentar. A regra prática é segurar a peça de modo que não possa atingir nada, manter um material de cesto compatível com líquidos entre a peça e a superfície de metal, e começar com uma densidade de potência mais baixa nas primeiras peças de teste.
Quanto tempo deve durar um ciclo de limpeza ultrassónica?
O tempo de ciclo depende da carga de sujeira, da temperatura de limpeza e do tamanho de partículas requerido. Um óleo de usinagem leve numa peça pequena pode limpar em dois a quatro minutos num banho aquecido. Uma peça com orifício cego e composto endurecido pode precisar de oito a doze minutos, além de uma segunda estação de enxaguamento. O tempo não é a única variável. Aumentar a temperatura do banho dentro da faixa de detergente, melhorar a rotação do cesto ou mudar para uma frequência mais baixa pode encurtar o ciclo sem aumentar a potência. Comece com o ciclo mais curto que passe no seu teste de limpeza, depois adicione uma margem de segurança razoável.
Por que aparecem manchas de água após a limpeza ultrassónica?
Em linhas de produção nas quais trabalhei, manchas de água após limpeza ultrassônica geralmente remontam à condutividade da água de enxaguamento ou secagem incompleta, não à etapa ultrassônica. Um enxaguamento com água ultrapura a 0,06 μS/cm ou menos remove os sólidos dissolvidos que permanecem quando a água evapora. Se as peças tiverem orifícios cegos profundos, a secagem a vácuo é mais confiável do que apenas ar quente, pois a água residual evapora a pressões mais baixas. Envie o desenho da peça e a localização atual da mancha para [email protected], e confirmarei se o fator limitante é o enxaguamento ou a secagem. Processo de Limpeza Ultrassónica: Um Guia Técnico Passo a PassoLimpa Túnel AutomatizadoLimpeza Ultrassónica Semi-Automatizada para Produção de Médio Volume


 O líquido de limpeza não é a principal força mecânica; ele transporta a sujidade removida e impede a redeposição. A filtração e o transbordo são os dois controles que mantêm o fluido a funcionar. Sem circulação, a primeira carga limpa e todas as cargas seguintes são banhadas no mesmo líquido sujo. Especificamos filtração e skim de superfície como parte do sistema, não como acessório.
 Configurações de múltiplos tanques continuam a ser o cavalo de batalha quando uma peça precisa de desengorduramento ultrassônico seguido de uma lavagem limpa. A cesta move-se de tanque em tanque, de modo que a peça não espera que um tanque seja esvaziado e reabastecido. Isso torna-se importante quando o controlo de contaminação da água de enxaguamento determina a limpeza final, como em linhas de revestimento ou montagem.
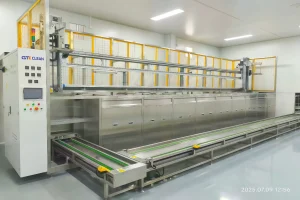 A seleção reduz-se a provar que o sistema pode suportar a peça, alcançar as superfícies críticas, enxaguar sem redeposição e secar até a condição requerida. Se estiver comparando equipamentos para uma nova linha, envie o desenho da peça, a contaminação, o volume por hora e a especificação final de limpeza. Confirmarei a configuração do tanque, frequência, design do cesto e método de secagem de acordo com seu objetivo antes de você se comprometer. Contacte [email protected] ou +86 17768507147 com desenhos das peças e quantidades.
 Portuguese
 English
 German
 Spanish
 French
 Russian