Ultraschall-Reinigungssysteme basieren auf Kavitation, aber die Konfiguration liefert nur dann optimale Ergebnisse, wenn sie mit der Geometrie des Teils, dem Verunreinigungsmittel und dem stündlichen Durchsatz übereinstimmt. Ich habe gesehen, dass Linien nicht wegen zu niedriger Ultraschallleistung scheiterten, sondern weil die Körbeinstellung falsch war, die Spülkonduktivität unkontrolliert blieb oder die Trocknungsphase Wasser in blinde Löcher ließ. Dieser Artikel trennt die gängigen Systemtypen nach Produktionslogik, zeigt, wo Ultraschallreinigung ihre Kosten rechtfertigt, und nennt die Vorteile und Grenzen, die auf einer Fabrikhalle und nicht in einer Broschüre bestehen.
Wie Entfernen Ultraschall-Reinigungssysteme Verunreinigungen?
An industrial ultrasonic cleaning system converts electrical energy into mechanical vibration through transducers mounted on a stainless steel tank. The generator drives those transducers at a set frequency, usually between 20 kHz and 80 kHz for industrial work. At 20 kHz to 28 kHz, the cavitation bubbles are larger and more energetic, which suits removing stamping oil, chips, and polishing compound from machined or formed metal. At 40 kHz and above, the bubbles are smaller and less aggressive, which fits precision parts, electronics, and components with fine threads or polished surfaces. Cleaning happens when those bubbles collapse against the part surface. The collapse releases a high-speed jet that dislodges oil, particles, and films from the surface and from accessible blind holes. The effect is not a soak. If the watt density is too low or the parts basket is packed too tightly, the cavitation field cannot reach internal cavities. That is why a rotary basket often outperforms a static tray on the same tank: the rotation changes which surfaces face the transducer field during the cycle. Das Reinigungsmedium ist nicht die Hauptmechanische Kraft; es trägt den gelösten Schmutz ab und verhindert eine Wiederablagerung. Filtration und Überlauf sind die beiden Steuerungen, die die Flüssigkeit funktionsfähig halten. Ohne Zirkulation reinigt die erste Ladung, und jede weitere Ladung wird in derselben schmutzigen Flüssigkeit gebadet. Wir spezifizieren Filtration und Oberflächenabschöpfung als Teil des Systems, nicht als Zubehör.
Welche Arten von Ultraschall-Reinigungssystemen passen zu unterschiedlichen Produktionsvolumina?
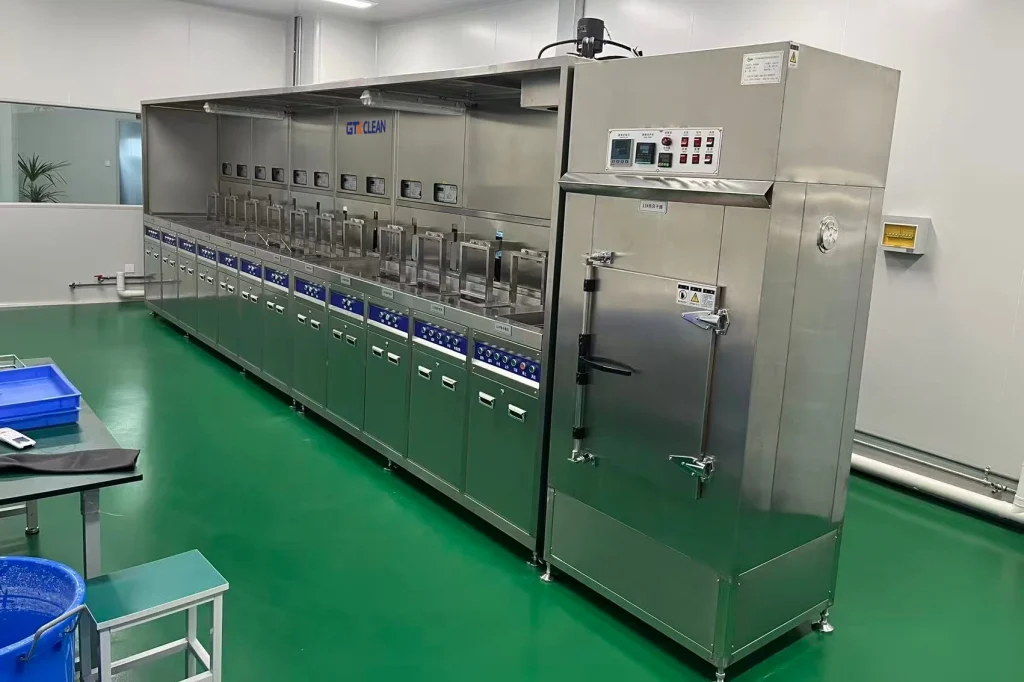
Ultraschall-Reinigungssysteme unterscheiden sich nach Materialhandling und nicht nach Reinigungstheorie. Ein Tischgerät, eine Mehrbehälterlinie und ein Inline-Tunnel verwenden alle den gleichen Kavitationmechanismus. Der Unterschied liegt darin, wie Teile ein- und ausgeführt, gespült und getrocknet werden, und dieser Unterschied entscheidet, ob das System den Produktionsrhythmus halten kann.
Systemtyp
Beste Passform
Typische Belastung oder Kapazität
Durchsatzlogik
Tisch-Ultraschallreiniger
Kleine Chargen, Werkstatt, Nachbearbeitung
30 bis 187 l, 750 bis 2400 W
Manuelles Beladen und Entladen
Mehrkammer-Ultraschallreiniger
Mittleres Volumen, mehrstufiges Spülen
Manueller Korbtransfer
Parallele Tankzyklen
Rotationskorb-Ultraschallsystem
Komplexe Teile, Blindlöcher
Bis zu 2000 kg pro Korb
Automatische Rotation in Stufen
Inline-Tunnel-Ultraschallsystem
Hohes Volumen, kontinuierliche Linienintegration
Förderbandgeschwindigkeit 0,5 bis 1 m pro Minute
Einmaliger Durchfluss
Einzelstation-Lösungsmittel-Vakuumreiniger
Präzisionsteile, Lösungsmittelfassung
200 kg oder weniger pro Charge
Geschlossener Kreislauf-Charge
Mehrtank-Konfigurationen bleiben das Arbeitspferd, wenn ein Teil Ultraschallentfettung gefolgt von einer sauberen Spülung benötigt. Der Korb bewegt sich von Tank zu Tank, sodass das Teil nicht auf das Leeren und Nachfüllen eines Tanks warten muss. Das wird wichtig, wenn die Kontaminationskontrolle des Spülwassers die endgültige Sauberkeit bestimmt, wie in Beschichtungs- oder Montagelinien.
Rotary basket systems address the failure I see most often in high-value parts: a clean-looking surface with contaminated blind holes. When the basket rotates, part orientation changes continuously, trapped air releases, and cavitation reaches recessed areas. For gearboxes, housing castings, and molds, load capacity is as important as ultrasonic power because a 2000 kg basket demands reinforced motors and tank structure. Manual systems still fit short runs and maintenance bays, but operator discipline becomes their weakest point. The same geometry that needs careful fixturing also has the highest risk of inconsistent loading.
Welche Anwendungen profitieren am meisten von Ultraschall-Reinigungssystemen?
Ultrasonic cleaning earns its place where a residue failure is expensive. Pre-coating and pre-assembly lines are the clearest examples. PVD and CVD coatings expose contamination that standard final inspection does not see. A fingerprint or a water spot can become an adhesion failure after coating. For those lines, we run multistage cleaning with ultrapure water rinsing at conductivity of 0.06 μS/cm or lower, so drying does not create spots. CNC machined parts carry cutting fluid, chips, and burr fragments. Ultrasonic degreasing followed by RO water and DI water rinsing removes those soils from threads and cross-drilled holes better than spray alone. The gain is not only cleaner parts. It is a stable process before heat treating, coating, or assembly. Stamped parts present a similar case. Drawing oil sits inside deep forms and under folded edges. A rough ultrasonic stage followed by fine cleaning and pure water rinse fits high-volume stamping lines in automotive and appliance work. Medical devices and electronic components need a different frequency range. Delicate parts and polished surfaces call for 40 kHz or higher so cavitation does not erode fine features. Aerospace and precision metal components use ultrasonic cleaning before inspection to remove machining residue from cavities that manual cleaning cannot reach.
Welche Vorteile rechtfertigen die Investition in Ultraschall-Reinigungssysteme?
On production lines, three benefits appear repeatedly: lower direct labor, more consistent part quality, and lower fluid consumption per thousand parts. The first is straightforward arithmetic. A multi tank automatic system can clean, rinse, and dry without an operator transferring baskets between stations. The second benefit is harder to quantify but often worth more. Manual cleaning changes with operator, shift, and fatigue; an automated system locks the recipe, temperature, and cycle time. The third benefit depends on filtration and solvent recovery. On hydrocarbon systems, distillation recovery can cut solvent consumption below 200 L per month on a single-shift line in some designs. That changes the operating cost compared with open-top manual degreasing. Water-based systems with circulation filtration extend solution life, but they still need rinse water management. A buyer who compares only machine price will miss the cost of rinse water treatment, exhaust, and solvent loss. If your program combines high volume with blind-hole parts and solvent-based degreasing, it is worth confirming the basket rotation, vacuum drying, and distillation recovery before finalizing the BOM. Send the part drawing and target cycle time to [email protected] and I will confirm whether the proposed system reaches the recessed surfaces you need.
Wie wählt man das richtige Ultraschall-Reinigungssystem aus?
Start with four inputs: part material, part geometry, contaminant, and hourly throughput. The material decides chemistry. The geometry decides basket rotation or fixturing. The contaminant decides frequency and cleaning time. The throughput decides batch or inline architecture. Many selection errors begin with the machine catalog instead of these four facts. Then name the failure you cannot accept. If a blind hole must be particle-free, the system needs rotary basket or vacuum ultrasonic, not just a larger generator. If water spots are unacceptable, the rinse stage and drying method matter as much as the wash stage. If the line must feed an automatic conveyor, an inline system with a fixed transfer pitch is safer than a manual batch station placed at the end of the line. Die Auswahl reduziert sich darauf, nachzuweisen, dass das System das Teil tragen, die kritischen Oberflächen erreichen, ohne Ablagerungen zu spülen und in den erforderlichen Zustand zu trocknen. Wenn Sie Geräte für eine neue Linie vergleichen, senden Sie die Teilezeichnung, die Kontamination, das stündliche Volumen und die endgültige Reinigungsanforderung. Ich werde die Tankkonfiguration, Frequenz, Körbchendesign und Trocknungsmethode anhand Ihres Ziels bestätigen, bevor Sie sich festlegen. Kontaktieren Sie [email protected] oder +86 17768507147 mit Teilenzeichnungen und Mengen.
Welche Fragen stellen Käufer zu Ultraschall-Reinigungssystemen?
Welche Frequenz ist am besten für schwere Industrieteile geeignet?
Bei schwerem Öl, Spänen und Stanzzusammensetzungen ist 28 kHz in der Regel der bessere Ausgangspunkt. Die größeren Kavitationbläschen setzen mehr Energie an der Oberflächen des Teils frei und entfernen schwere Verschmutzungen schneller als 40 kHz. Wenn das gleiche Teil polierte Oberflächen, feine Gewinde oder empfindliche Kanten aufweist, funktioniert ein zweistufiger Ansatz besser: 28 kHz für grobe Reinigung, dann 40 kHz für feine Reinigung mit einem sauberen Spülgang. Die Frequenz allein ist nicht die vollständige Lösung, da Wattdichte und Tankgeometrie entscheiden, ob das Kavitationfeld das Teil erreicht. Wählen Sie die Frequenz basierend auf der empfindlichsten Oberfläche des Teils, nicht der einfachsten.
Verursacht Ultraschallreinigung Schäden an empfindlichen Teilen?
Schäden werden häufiger durch Kontakt mit dem Teil, falsche Frequenz oder lose Einpassung verursacht als durch Kavitation allein. Ein empfindliches Teil kann erodiert werden, wenn es bei hoher Leistung gegen die Tankwand oder ein anderes Teil gedrückt wird, oder wenn 20 kHz bei einem dünnen Querschnitt verwendet wird. Bei 40 kHz und höher sinkt das Risiko, aber die Reinigungszeit kann sich verlängern. Die praktische Regel lautet, das Teil so zu halten, dass es nichts treffen kann, ein flüssigkeitsverträgliches Körbchenmaterial zwischen Teil und Metalloberfläche zu verwenden und bei Erstmustern mit niedrigerer Leistungsdichte zu beginnen.
Wie lange sollte ein Ultraschall-Reinigungszyklus dauern?
Die Zykluszeit hängt von der Verschmutzungsmenge, der Reinigungs- temperatur und der erforderlichen Partikelgröße ab. Ein leichtes Bearbeitungsöl auf einem kleinen Teil kann in zwei bis vier Minuten in einem beheizten Bad gereinigt werden. Ein blindes Loch mit eingebranntem Compound benötigt möglicherweise acht bis zwölf Minuten plus eine zweite Spülstation. Zeit ist nicht die einzige Variable. Das Erhöhen der Badtemperatur innerhalb des Detergensbereichs, die Verbesserung der Körbchenrotation oder der Wechsel zu einer niedrigeren Frequenz kann den Zyklus verkürzen, ohne die Leistung zu erhöhen. Beginnen Sie mit dem kürzesten Zyklus, der Ihre Reinigungsprüfung besteht, und fügen Sie dann eine angemessene Sicherheitsmarge hinzu.
Warum erscheinen Wasserflecken nach Ultraschallreinigung?
Bei Produktionslinien, an denen ich gearbeitet habe, lassen Wasserflecken nach Ultraschallreinigung meist auf die Leitfähigkeit des Spülwassers oder unvollständiges Trocknen schließen, nicht auf die Ultraschallstufe. Ein Spülgang mit ultrapurer Wasser bei 0,06 μS/cm oder niedriger entfernt die gelösten Feststoffe, die beim Verdampfen des Wassers zurückbleiben. Wenn Teile tiefe Blindlöcher haben, ist Vakuumtrocknung zuverlässiger als heiße Luft allein, da Restwasser bei niedrigerem Druck verdampft. Senden Sie die Teilezeichnung und die aktuelle Fleckstelle an [email protected], und ich werde bestätigen, ob der Spül- oder der Trocknungsschritt der begrenzende Faktor ist. Ultraschallreinigungsprozess: Ein Schritt-für-Schritt-TechnikleitfadenAutomatisierter TunnelreinigerHalbautomatisierte Ultraschallreinigung für die mittelvolumige Produktion


 Das Reinigungsmedium ist nicht die Hauptmechanische Kraft; es trägt den gelösten Schmutz ab und verhindert eine Wiederablagerung. Filtration und Überlauf sind die beiden Steuerungen, die die Flüssigkeit funktionsfähig halten. Ohne Zirkulation reinigt die erste Ladung, und jede weitere Ladung wird in derselben schmutzigen Flüssigkeit gebadet. Wir spezifizieren Filtration und Oberflächenabschöpfung als Teil des Systems, nicht als Zubehör.
 Mehrtank-Konfigurationen bleiben das Arbeitspferd, wenn ein Teil Ultraschallentfettung gefolgt von einer sauberen Spülung benötigt. Der Korb bewegt sich von Tank zu Tank, sodass das Teil nicht auf das Leeren und Nachfüllen eines Tanks warten muss. Das wird wichtig, wenn die Kontaminationskontrolle des Spülwassers die endgültige Sauberkeit bestimmt, wie in Beschichtungs- oder Montagelinien.
 Die Auswahl reduziert sich darauf, nachzuweisen, dass das System das Teil tragen, die kritischen Oberflächen erreichen, ohne Ablagerungen zu spülen und in den erforderlichen Zustand zu trocknen. Wenn Sie Geräte für eine neue Linie vergleichen, senden Sie die Teilezeichnung, die Kontamination, das stündliche Volumen und die endgültige Reinigungsanforderung. Ich werde die Tankkonfiguration, Frequenz, Körbchendesign und Trocknungsmethode anhand Ihres Ziels bestätigen, bevor Sie sich festlegen. Kontaktieren Sie [email protected] oder +86 17768507147 mit Teilenzeichnungen und Mengen.
 German
 English
 Spanish
 French
 Russian
 Portuguese