Los sistemas de limpieza por ultrasonidos se basan en la cavitación, pero la configuración solo funciona cuando coincide con la geometría de la pieza, el contaminante y el rendimiento por hora. He visto líneas luchar no porque la potencia ultrasonica fuera demasiado baja, sino porque la orientación de la cesta era incorrecta, la conductividad del enjuague era incontrolada o la etapa de secado dejaba agua en orificios ciegos. Este artículo clasifica los tipos comunes de sistemas por lógica de producción, muestra dónde la limpieza por ultrasonidos justifica su coste y nombra los beneficios y limitaciones que se mantienen en una planta de fabricación en lugar de en un folleto.
¿Cómo eliminan los sistemas de limpieza por ultrasonidos los contaminantes?
An industrial ultrasonic cleaning system converts electrical energy into mechanical vibration through transducers mounted on a stainless steel tank. The generator drives those transducers at a set frequency, usually between 20 kHz and 80 kHz for industrial work. At 20 kHz to 28 kHz, the cavitation bubbles are larger and more energetic, which suits removing stamping oil, chips, and polishing compound from machined or formed metal. At 40 kHz and above, the bubbles are smaller and less aggressive, which fits precision parts, electronics, and components with fine threads or polished surfaces. Cleaning happens when those bubbles collapse against the part surface. The collapse releases a high-speed jet that dislodges oil, particles, and films from the surface and from accessible blind holes. The effect is not a soak. If the watt density is too low or the parts basket is packed too tightly, the cavitation field cannot reach internal cavities. That is why a rotary basket often outperforms a static tray on the same tank: the rotation changes which surfaces face the transducer field during the cycle. El líquido de limpieza no es la principal fuerza mecánica; transporta la suciedad eliminada y evita la redeposición. La filtración y el desbordamiento son los dos controles que mantienen el funcionamiento del fluido. Sin circulación, la primera carga limpia y cada carga siguiente se baña en el mismo líquido sucio. Especificamos filtración y escaneo superficial como parte del sistema, no como accesorio.
¿Qué tipos de sistemas de limpieza por ultrasonidos se adaptan a diferentes volúmenes de producción?
Los sistemas de limpieza por ultrasonidos se dividen por manejo de material en lugar de por teoría de limpieza. Un limpiador de mesa, una línea de múltiples tanques y un túnel en línea utilizan el mismo mecanismo de cavitación. La diferencia radica en cómo entran, se mueven, enjuagan y secan las piezas, y esa diferencia decide si el sistema puede mantener el ritmo de producción.
Tipo de sistema
Mejor ajuste
Carga o capacidad típica
Lógica de rendimiento
Limpiador ultrasónico de mesa
Lotes pequeños, sala de herramientas, retrabajo
30 a 187 L, 750 a 2400 W
Carga y descarga manual
Limpiador ultrasónico de múltiples tanques
Rinser de volumen medio, múltiples pasos
Transferencia manual de cesta
Ciclos en paralelo en tanques
Sistema ultrasónico de cesta rotatoria
Piezas complejas, orificios ciegos
Hasta 2000 kg por cesta
Rotación automática por etapas
Sistema ultrasónico de túnel en línea
Alta capacidad, integración en línea continua
Velocidad del transportador 0.5 a 1 m por minuto
Flujo de paso único
Limpiador de vacío de solvente de estación única
Piezas de precisión, contención de solventes
200 kg o menos por lote
Lote de circuito cerrado
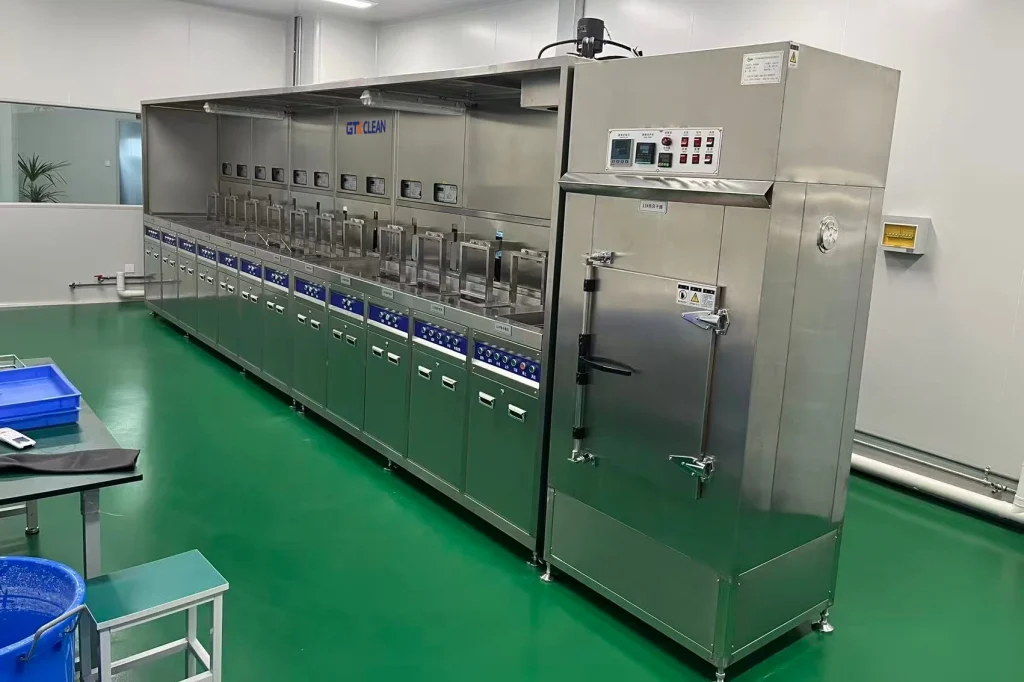
Las configuraciones de múltiples tanques siguen siendo la opción preferida cuando una pieza necesita desengrasado ultrasónico seguido de un enjuague limpio. La cesta se mueve de un tanque a otro, por lo que la pieza no espera a que un tanque se vacíe y se vuelva a llenar. Esto se vuelve importante cuando el control de contaminación del agua de enjuague determina la limpieza final, como en líneas de recubrimiento o ensamblaje.
Rotary basket systems address the failure I see most often in high-value parts: a clean-looking surface with contaminated blind holes. When the basket rotates, part orientation changes continuously, trapped air releases, and cavitation reaches recessed areas. For gearboxes, housing castings, and molds, load capacity is as important as ultrasonic power because a 2000 kg basket demands reinforced motors and tank structure. Manual systems still fit short runs and maintenance bays, but operator discipline becomes their weakest point. The same geometry that needs careful fixturing also has the highest risk of inconsistent loading.
¿Qué aplicaciones se benefician más de los sistemas de limpieza por ultrasonidos?
Ultrasonic cleaning earns its place where a residue failure is expensive. Pre-coating and pre-assembly lines are the clearest examples. PVD and CVD coatings expose contamination that standard final inspection does not see. A fingerprint or a water spot can become an adhesion failure after coating. For those lines, we run multistage cleaning with ultrapure water rinsing at conductivity of 0.06 μS/cm or lower, so drying does not create spots. CNC machined parts carry cutting fluid, chips, and burr fragments. Ultrasonic degreasing followed by RO water and DI water rinsing removes those soils from threads and cross-drilled holes better than spray alone. The gain is not only cleaner parts. It is a stable process before heat treating, coating, or assembly. Stamped parts present a similar case. Drawing oil sits inside deep forms and under folded edges. A rough ultrasonic stage followed by fine cleaning and pure water rinse fits high-volume stamping lines in automotive and appliance work. Medical devices and electronic components need a different frequency range. Delicate parts and polished surfaces call for 40 kHz or higher so cavitation does not erode fine features. Aerospace and precision metal components use ultrasonic cleaning before inspection to remove machining residue from cavities that manual cleaning cannot reach.
¿Qué beneficios justifican la inversión en sistemas de limpieza por ultrasonidos?
On production lines, three benefits appear repeatedly: lower direct labor, more consistent part quality, and lower fluid consumption per thousand parts. The first is straightforward arithmetic. A multi tank automatic system can clean, rinse, and dry without an operator transferring baskets between stations. The second benefit is harder to quantify but often worth more. Manual cleaning changes with operator, shift, and fatigue; an automated system locks the recipe, temperature, and cycle time. The third benefit depends on filtration and solvent recovery. On hydrocarbon systems, distillation recovery can cut solvent consumption below 200 L per month on a single-shift line in some designs. That changes the operating cost compared with open-top manual degreasing. Water-based systems with circulation filtration extend solution life, but they still need rinse water management. A buyer who compares only machine price will miss the cost of rinse water treatment, exhaust, and solvent loss. If your program combines high volume with blind-hole parts and solvent-based degreasing, it is worth confirming the basket rotation, vacuum drying, and distillation recovery before finalizing the BOM. Send the part drawing and target cycle time to [email protected] and I will confirm whether the proposed system reaches the recessed surfaces you need.
¿Cómo elegir el sistema de limpieza por ultrasonidos adecuado?
Start with four inputs: part material, part geometry, contaminant, and hourly throughput. The material decides chemistry. The geometry decides basket rotation or fixturing. The contaminant decides frequency and cleaning time. The throughput decides batch or inline architecture. Many selection errors begin with the machine catalog instead of these four facts. Then name the failure you cannot accept. If a blind hole must be particle-free, the system needs rotary basket or vacuum ultrasonic, not just a larger generator. If water spots are unacceptable, the rinse stage and drying method matter as much as the wash stage. If the line must feed an automatic conveyor, an inline system with a fixed transfer pitch is safer than a manual batch station placed at the end of the line. La selección se reduce a demostrar que el sistema puede soportar la pieza, alcanzar las superficies críticas, enjuagar sin redeposición y secar hasta la condición requerida. Si estás comparando equipos para una línea nueva, envía el dibujo de la pieza, la contaminación, el volumen por hora y la especificación final de limpieza. Confirmaré la configuración del tanque, la frecuencia, el diseño de la cesta y el método de secado en función de tu objetivo antes de que te comprometas. Contacta a [email protected] o al +34 17768507147 con dibujos de las piezas y cantidades.
¿Qué preguntas hacen los compradores sobre los sistemas de limpieza por ultrasonidos?
¿Qué frecuencia funciona mejor para piezas industriales pesadas?
Para aceite pesado, virutas y compuesto de estampado, generalmente 28 kHz es el mejor punto de partida. Las burbujas de cavitación más grandes liberan más energía en la superficie de la pieza y eliminan la suciedad pesada más rápido que 40 kHz. Si la misma pieza incluye superficies pulidas, hilos finos o bordes sensibles, un enfoque de dos etapas funciona mejor: 28 kHz para limpieza gruesa, luego 40 kHz para limpieza fina con un enjuague limpio. La frecuencia por sí sola no es la respuesta completa porque la densidad de vatios y la geometría del tanque determinan si el campo de cavitación alcanza la pieza. Elige la frecuencia en función de la superficie más sensible de la pieza, no la más fácil.
¿El limpieza por ultrasonidos dañará piezas delicadas?
El daño suele ser causado más por contacto con la pieza, frecuencia incorrecta o nesting suelto que por cavitación sola. Una pieza delicada puede erosionarse si se apoya contra la cara del tanque u otra pieza a alta potencia, o si se usa 20 kHz en una sección transversal delgada. A 40 kHz y superiores, el riesgo disminuye pero el tiempo de limpieza puede aumentar. La regla práctica es sujetar la pieza para que no pueda golpear nada, mantener un material de cesta compatible con líquidos entre la pieza y la superficie metálica, y comenzar con una densidad de potencia más baja en las piezas de primer artículo.
¿Cuánto debe durar un ciclo de limpieza por ultrasonidos?
El tiempo de ciclo depende de la carga de suciedad, la temperatura de limpieza y el tamaño de partícula requerido. Un aceite de mecanizado ligero en una pieza pequeña puede limpiarse en dos a cuatro minutos en un baño calentado. Una pieza con agujero ciego y compuesto quemado puede necesitar de ocho a doce minutos más una segunda estación de enjuague. El tiempo no es la única variable. Aumentar la temperatura del baño dentro del rango de detergente, mejorar la rotación de la cesta o cambiar a una frecuencia más baja puede acortar el ciclo sin aumentar la potencia. Comienza con el ciclo más corto que pase tu prueba de limpieza, luego añade un margen de seguridad razonable.
¿Por qué aparecen manchas de agua después de la limpieza por ultrasonidos?
En las líneas de producción en las que he trabajado, las manchas de agua después de la limpieza ultrasónica generalmente se deben a la conductividad del agua de enjuague o a un secado incompleto, no a la etapa ultrasónica. Un enjuague con agua ultrapura a 0,06 μS/cm o menos elimina los sólidos disueltos que permanecen cuando el agua se evapora. Si las piezas tienen agujeros ciegos profundos, el secado al vacío es más confiable que solo aire caliente porque el agua residual se evapora a menor presión. Envía el dibujo de la pieza y la ubicación actual de las manchas a [email protected], y confirmaré si el enjuague o la etapa de secado es el factor limitante. Proceso de Limpieza por Ultrasonidos: Una Guía Técnica Paso a PasoLimpiador de túnel automatizadoLimpieza ultrasónica semi-automática para producción de volumen medio


 El líquido de limpieza no es la principal fuerza mecánica; transporta la suciedad eliminada y evita la redeposición. La filtración y el desbordamiento son los dos controles que mantienen el funcionamiento del fluido. Sin circulación, la primera carga limpia y cada carga siguiente se baña en el mismo líquido sucio. Especificamos filtración y escaneo superficial como parte del sistema, no como accesorio.
 Las configuraciones de múltiples tanques siguen siendo la opción preferida cuando una pieza necesita desengrasado ultrasónico seguido de un enjuague limpio. La cesta se mueve de un tanque a otro, por lo que la pieza no espera a que un tanque se vacíe y se vuelva a llenar. Esto se vuelve importante cuando el control de contaminación del agua de enjuague determina la limpieza final, como en líneas de recubrimiento o ensamblaje.
 La selección se reduce a demostrar que el sistema puede soportar la pieza, alcanzar las superficies críticas, enjuagar sin redeposición y secar hasta la condición requerida. Si estás comparando equipos para una línea nueva, envía el dibujo de la pieza, la contaminación, el volumen por hora y la especificación final de limpieza. Confirmaré la configuración del tanque, la frecuencia, el diseño de la cesta y el método de secado en función de tu objetivo antes de que te comprometas. Contacta a [email protected] o al +34 17768507147 con dibujos de las piezas y cantidades.
 Spanish
 English
 German
 French
 Russian
 Portuguese