Les systèmes de nettoyage par ultrasons sont construits autour de la cavitation, mais la configuration ne donne de résultats que si elle correspond à la géométrie de la pièce, au contaminant et au débit horaire. J'ai vu des lignes rencontrer des difficultés non pas parce que la puissance ultrasonore était trop faible, mais parce que l'orientation du panier était incorrecte, la conductivité du rinçage était non contrôlée, ou la phase de séchage laissait de l'eau dans des trous morts. Cet article classe les types de systèmes courants selon la logique de production, montre où le nettoyage par ultrasons justifie son coût, et nomme les avantages et limites qui tiennent sur un site de production plutôt que dans une brochure.
Comment les systèmes de nettoyage par ultrasons éliminent-ils les contaminants ?
An industrial ultrasonic cleaning system converts electrical energy into mechanical vibration through transducers mounted on a stainless steel tank. The generator drives those transducers at a set frequency, usually between 20 kHz and 80 kHz for industrial work. At 20 kHz to 28 kHz, the cavitation bubbles are larger and more energetic, which suits removing stamping oil, chips, and polishing compound from machined or formed metal. At 40 kHz and above, the bubbles are smaller and less aggressive, which fits precision parts, electronics, and components with fine threads or polished surfaces. Cleaning happens when those bubbles collapse against the part surface. The collapse releases a high-speed jet that dislodges oil, particles, and films from the surface and from accessible blind holes. The effect is not a soak. If the watt density is too low or the parts basket is packed too tightly, the cavitation field cannot reach internal cavities. That is why a rotary basket often outperforms a static tray on the same tank: the rotation changes which surfaces face the transducer field during the cycle. Le liquide de nettoyage n'est pas la principale force mécanique ; il transporte la saleté enlevée et empêche la redeposition. La filtration et le débordement sont les deux contrôles qui maintiennent le fluide en fonctionnement. Sans circulation, la première charge nettoie, et chaque charge suivante est immergée dans le même liquide sale. Nous spécifions la filtration et la détection de surface comme faisant partie intégrante du système, et non comme un accessoire.
Quels types de systèmes de nettoyage par ultrasons conviennent à différents volumes de production ?
Les systèmes de nettoyage par ultrasons se divisent selon la gestion des matériaux plutôt que selon la théorie de nettoyage. Un nettoyeur de bureau, une ligne à plusieurs réservoirs, et un tunnel en ligne utilisent tous le même mécanisme de cavitation. La différence réside dans la façon dont les pièces entrent, se déplacent, rincent et sèchent, et cette différence détermine si le système peut maintenir le rythme de production.
Type de système
Meilleur ajustement
Charge ou capacité typique
Logique de débit
Nettoyeur ultrasonique de bureau
Petites séries, atelier, reconditionnement
30 à 187 L, 750 à 2400 W
Chargement et déchargement manuel
Nettoyeur ultrasonique multi-bacs
Rinçage à volume moyen, multi-étapes
Transfert manuel du panier
Cycles de bacs parallèles
Système ultrasonique à panier rotatif
Pièces complexes, trous blindés
Jusqu'à 2000 kg par panier
Rotation automatique par étape
Système ultrasonique en tunnel en ligne
Haute capacité, intégration en ligne continue
Vitesse de convoyeur de 0,5 à 1 m par minute
Flux en un seul passage
Nettoyeur à vide de solvant à station unique
Pièces de précision, confinement du solvant
200 kg ou moins par lot
Lot en boucle fermée
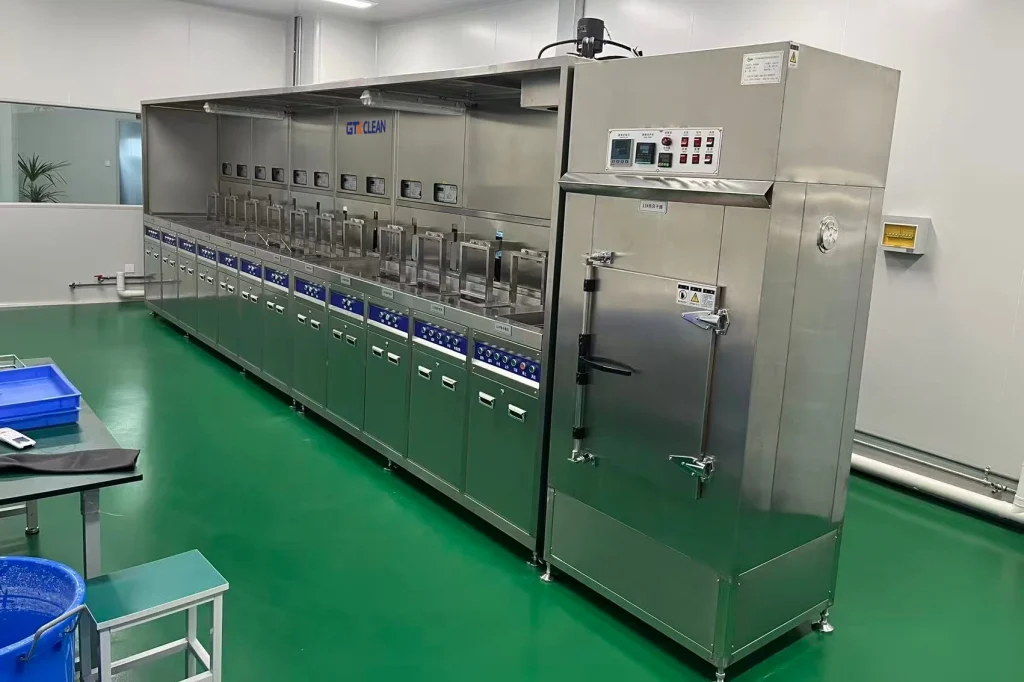
Les configurations multi-bacs restent la solution de référence lorsqu'une pièce doit être dégraissée à l'ultrason suivi d'un rinçage propre. Le panier se déplace d'un bac à l'autre, de sorte que la pièce n'attend pas que le bac soit vidé et rempli à nouveau. Cela devient important lorsque le contrôle de la contamination de l'eau de rinçage garantit la propreté finale, comme dans les lignes de revêtement ou d'assemblage.
Rotary basket systems address the failure I see most often in high-value parts: a clean-looking surface with contaminated blind holes. When the basket rotates, part orientation changes continuously, trapped air releases, and cavitation reaches recessed areas. For gearboxes, housing castings, and molds, load capacity is as important as ultrasonic power because a 2000 kg basket demands reinforced motors and tank structure. Manual systems still fit short runs and maintenance bays, but operator discipline becomes their weakest point. The same geometry that needs careful fixturing also has the highest risk of inconsistent loading.
Quelles applications bénéficient le plus des systèmes de nettoyage par ultrasons ?
Ultrasonic cleaning earns its place where a residue failure is expensive. Pre-coating and pre-assembly lines are the clearest examples. PVD and CVD coatings expose contamination that standard final inspection does not see. A fingerprint or a water spot can become an adhesion failure after coating. For those lines, we run multistage cleaning with ultrapure water rinsing at conductivity of 0.06 μS/cm or lower, so drying does not create spots. CNC machined parts carry cutting fluid, chips, and burr fragments. Ultrasonic degreasing followed by RO water and DI water rinsing removes those soils from threads and cross-drilled holes better than spray alone. The gain is not only cleaner parts. It is a stable process before heat treating, coating, or assembly. Stamped parts present a similar case. Drawing oil sits inside deep forms and under folded edges. A rough ultrasonic stage followed by fine cleaning and pure water rinse fits high-volume stamping lines in automotive and appliance work. Medical devices and electronic components need a different frequency range. Delicate parts and polished surfaces call for 40 kHz or higher so cavitation does not erode fine features. Aerospace and precision metal components use ultrasonic cleaning before inspection to remove machining residue from cavities that manual cleaning cannot reach.
Quels avantages justifient l'investissement dans les systèmes de nettoyage par ultrasons ?
On production lines, three benefits appear repeatedly: lower direct labor, more consistent part quality, and lower fluid consumption per thousand parts. The first is straightforward arithmetic. A multi tank automatic system can clean, rinse, and dry without an operator transferring baskets between stations. The second benefit is harder to quantify but often worth more. Manual cleaning changes with operator, shift, and fatigue; an automated system locks the recipe, temperature, and cycle time. The third benefit depends on filtration and solvent recovery. On hydrocarbon systems, distillation recovery can cut solvent consumption below 200 L per month on a single-shift line in some designs. That changes the operating cost compared with open-top manual degreasing. Water-based systems with circulation filtration extend solution life, but they still need rinse water management. A buyer who compares only machine price will miss the cost of rinse water treatment, exhaust, and solvent loss. If your program combines high volume with blind-hole parts and solvent-based degreasing, it is worth confirming the basket rotation, vacuum drying, and distillation recovery before finalizing the BOM. Send the part drawing and target cycle time to [email protected] and I will confirm whether the proposed system reaches the recessed surfaces you need.
Comment choisir le bon système de nettoyage par ultrasons ?
Start with four inputs: part material, part geometry, contaminant, and hourly throughput. The material decides chemistry. The geometry decides basket rotation or fixturing. The contaminant decides frequency and cleaning time. The throughput decides batch or inline architecture. Many selection errors begin with the machine catalog instead of these four facts. Then name the failure you cannot accept. If a blind hole must be particle-free, the system needs rotary basket or vacuum ultrasonic, not just a larger generator. If water spots are unacceptable, the rinse stage and drying method matter as much as the wash stage. If the line must feed an automatic conveyor, an inline system with a fixed transfer pitch is safer than a manual batch station placed at the end of the line. La sélection se résume à prouver que le système peut supporter la pièce, atteindre les surfaces critiques, rincer sans redeposition, et sécher jusqu'à la condition requise. Si vous comparez du matériel pour une nouvelle ligne, envoyez le dessin de la pièce, la contamination, le volume horaire, et la spécification de propreté finale. Je confirmerai la configuration du réservoir, la fréquence, la conception du panier, et la méthode de séchage par rapport à votre objectif avant de vous engager. Contactez [email protected] ou +33 1 77 68 50 7147 avec les dessins et quantités des pièces.
Quelles questions les acheteurs posent-ils sur les systèmes de nettoyage par ultrasons ?
Quelle fréquence fonctionne le mieux pour les pièces industrielles lourdes ?
Pour l'huile lourde, les copeaux, et la pâte de stamping, 28 kHz est généralement le meilleur point de départ. Les bulles de cavitation plus grosses libèrent plus d'énergie à la surface de la pièce et éliminent plus rapidement la saleté lourde que 40 kHz. Si la même pièce comporte des surfaces polies, des filets fins ou des arêtes sensibles, une approche en deux étapes fonctionne mieux : 28 kHz pour le nettoyage grossier, puis 40 kHz pour le nettoyage fin avec un rinçage propre. La fréquence seule ne suffit pas car la densité de watt et la géométrie du réservoir déterminent si le champ de cavitation atteint la pièce. Choisissez la fréquence en fonction de la surface la plus sensible de la pièce, et non la plus facile.
Le nettoyage par ultrasons endommagera-t-il les pièces délicates ?
Les dommages sont plus souvent causés par le contact avec la pièce, une fréquence incorrecte ou un nesting lâche que par la cavitation seule. Une pièce délicate peut être érodée si elle repose contre la face du réservoir ou une autre pièce à haute puissance, ou si 20 kHz est utilisé sur une section transversale fine. À 40 kHz et plus, le risque diminue mais le temps de nettoyage peut augmenter. La règle pratique est de tenir la pièce pour qu'elle ne puisse rien frapper, de garder un matériau de panier compatible avec le liquide entre la pièce et la surface métallique, et de commencer à une densité de puissance plus faible sur les pièces de premier article.
Combien de temps doit durer un cycle de nettoyage par ultrasons ?
Le temps de cycle dépend de la charge de saleté, de la température de nettoyage, et de la taille des particules requise. Une huile de machine légère sur une petite pièce peut être nettoyée en deux à quatre minutes dans un bain chauffé. Une pièce avec un trou aveugle contenant un composé incrusté peut nécessiter huit à douze minutes plus une seconde station de rinçage. Le temps n'est pas la seule variable. Augmenter la température du bain dans la plage du détergent, améliorer la rotation du panier, ou passer à une fréquence plus basse peut raccourcir le cycle sans augmenter la puissance. Commencez par le cycle le plus court qui passe votre test de propreté, puis ajoutez une marge de sécurité raisonnable.
Pourquoi des taches d'eau apparaissent-elles après un nettoyage par ultrasons ?
Dans les lignes de production sur lesquelles j'ai travaillé, les taches d'eau après un nettoyage ultrasonique proviennent généralement de la conductivité de l'eau de rinçage ou d'un séchage incomplet, pas de l'étape ultrason. Un rinçage avec de l'eau ultrapure à 0,06 μS/cm ou moins élimine les solides dissous qui restent lorsque l'eau s'évapore. Si les pièces ont des trous aveugles profonds, le séchage sous vide est plus fiable que l'air chaud seul, car l'eau résiduelle s'évapore à une pression plus basse. Envoyez le dessin de la pièce et l'emplacement actuel des taches à [email protected], et je confirmerai si le rinçage ou l'étape de séchage est le facteur limitant. Processus de nettoyage par ultrasons : un guide technique étape par étapeNettoyeur de tunnel automatiséNettoyage ultrasonique semi-automatisé pour la production à volume moyen


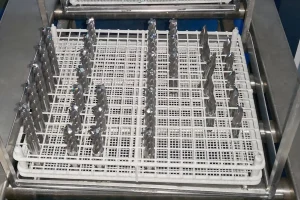 Le liquide de nettoyage n'est pas la principale force mécanique ; il transporte la saleté enlevée et empêche la redeposition. La filtration et le débordement sont les deux contrôles qui maintiennent le fluide en fonctionnement. Sans circulation, la première charge nettoie, et chaque charge suivante est immergée dans le même liquide sale. Nous spécifions la filtration et la détection de surface comme faisant partie intégrante du système, et non comme un accessoire.
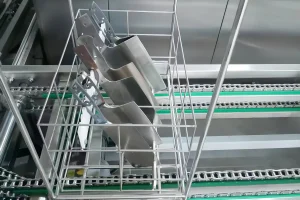 Les configurations multi-bacs restent la solution de référence lorsqu'une pièce doit être dégraissée à l'ultrason suivi d'un rinçage propre. Le panier se déplace d'un bac à l'autre, de sorte que la pièce n'attend pas que le bac soit vidé et rempli à nouveau. Cela devient important lorsque le contrôle de la contamination de l'eau de rinçage garantit la propreté finale, comme dans les lignes de revêtement ou d'assemblage.
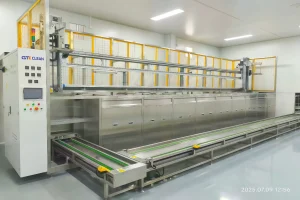 La sélection se résume à prouver que le système peut supporter la pièce, atteindre les surfaces critiques, rincer sans redeposition, et sécher jusqu'à la condition requise. Si vous comparez du matériel pour une nouvelle ligne, envoyez le dessin de la pièce, la contamination, le volume horaire, et la spécification de propreté finale. Je confirmerai la configuration du réservoir, la fréquence, la conception du panier, et la méthode de séchage par rapport à votre objectif avant de vous engager. Contactez [email protected] ou +33 1 77 68 50 7147 avec les dessins et quantités des pièces.
 French
 English
 German
 Spanish
 Russian
 Portuguese