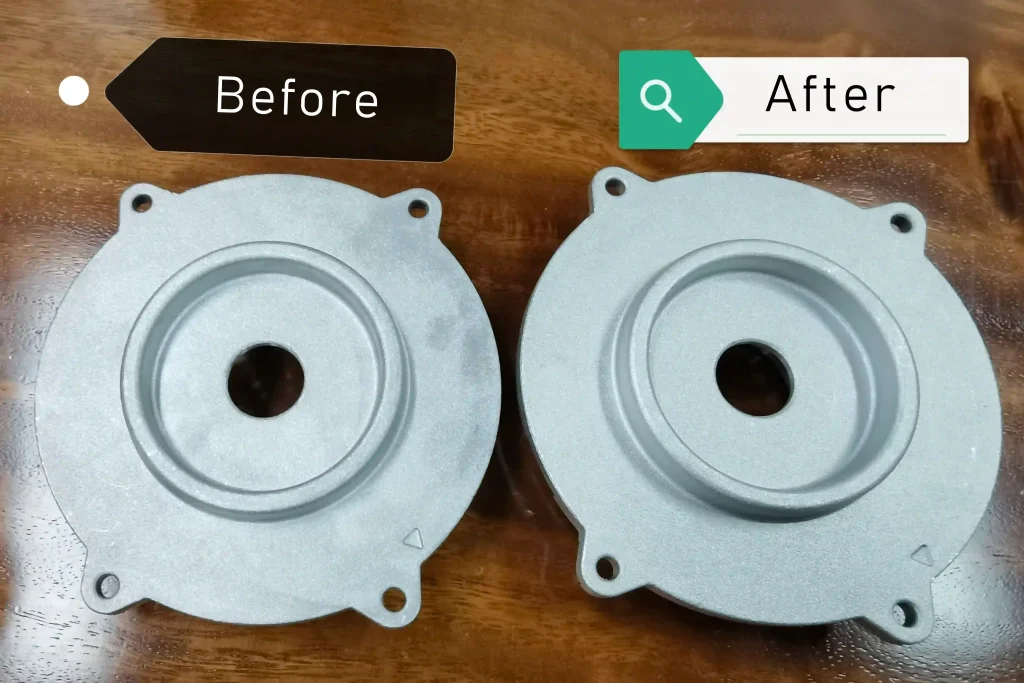
Le nettoyage après l'usinage est l'étape où un processus d'usinage prouve sa fiabilité ou rencontre un problème en aval. La défaillance que je vois le plus souvent ne concerne pas le laveur lui-même ; c'est une ligne conçue autour du réservoir plutôt qu'autour de la charge de copeaux, de la chimie du liquide de refroidissement et de l'opération suivante. Éliminer les copeaux et le liquide de refroidissement après l'usinage CNC de manière fiable signifie traiter cette étape comme une frontière de processus, et non comme une station de lavage. Une pièce usinée quitte la machine avec des copeaux lâches, des copeaux compactés dans des trous morts, et une couche de liquide de refroidissement qui durcira ou réagira si la séquence ne l'élimine pas proprement.
Pourquoi le nettoyage après l'usinage échoue-t-il avant que le laveur ne démarre-t-il ?
The parts arriving at the cleaning line are not the same parts shown in the equipment layout. One batch can carry long stringers, another fine compacted chips, another a coolant that has begun to separate under heat. When the line is sized around a clean part in a basket, every real contaminant becomes a downstream surprise. Two decisions cause most failures. The first is applying heat before mechanical removal. A heated tank bakes wet coolant into a film and turns loose chips into a bonded deposit. The second is trusting one stage to do the work of three: knock down the bulk, dissolve the film, and rinse the surface. I have watched a production line load wet chip-laden baskets directly into a heated tank and then struggle with baked fines in the corners of every part. The fix was not a stronger detergent; it was moving chip separation ahead of the heated stages so the downstream tanks were not trying to remove a cured layer.
Les problèmes de copeaux et de liquide de refroidissement commencent souvent par la conception de la corbeille et l'orientation de la pièce.Conception de paniers de nettoyage industriel : optimiser la performance et la durabilité> couvre comment le drainage, l'espacement et la rotation empêchent les copeaux d'être transportés dans les étapes de rinçage et de séchage.
Comment éliminer les copeaux et le liquide de refroidissement du côté de la machine ?
Loose chips should not get a chance to settle. A high-pressure spray stage immediately after machining, before the parts enter a heated tank, removes the bulk of chips and keeps most of them out of the filtration loop. The spray does not need to make the part clean. It needs to stop the main contaminant load from turning into paste. For blind holes and cross-drillings, orientation does more than spray pressure. If the hole stays upright, gravity works against the process and the jet can push chips deeper. Rotating the basket or tilting the part lets the wash fluid flush chips out and drain them before the next stage.
Quand une corbeille rotative est-elle pertinente ?
A rotary basket makes sense when a part has blind holes, cross-drillings, or recesses that hold chips in more than one plane. The rotation moves fluid through the feature and lets it drain. Flat parts in a static basket often need no rotation, and the simpler orientation makes high load density easier. Coolant should also be treated as a contaminant, not a lubricant for the cleaning line. Water-soluble emulsions that enter a solvent rinse or a rinse tank can contaminate the following stages. That is why the machine-side spray should be combined with a dedicated first-stage collection system instead of carrying over into the ultrasonic tank.
Quelle séquence de lavage, de rinçage et de séchage convient à la pièce et à l'opération suivante ?
The wash sequence starts with the coolant chemistry and ends with the next operation. A water-soluble coolant is not the same cleaning problem as a neat cutting oil, and a part going to assembly is not the same problem as a part going to coating. | Coolant type | Residue behavior | Better first wash stage | Reason |
| Water-soluble | Emulsion film with fines | Alkaline aqueous at 45 to 65 °C | Breaks the emulsion and suspends fines |
| Semi-synthetic | Waxy film after water leaves | Alkaline aqueous plus agitation | Needs heat and movement to saponify the film |
| Neat cutting oil | Viscous oil film | Hydrocarbon or modified alcohol solvent | High solvency with low surface tension |
| Chlorinated EP coolant | Sticky sulfur and chlorine film | Solvent with vacuum or strong aqueous | Needs sustained contact and controlled temperature |
| Dried-on coolant | Hardened coating | Solvent pre-soak then ultrasonic | Aqueous alone cannot lift a cured film quickly | Temperature matters because solubility changes with the coolant, not just the detergent. A hydrocarbon solvent system cleans stamping and cutting oils best between 40 and 60 degrees Celsius, while an aqueous alkaline stage often runs from 45 to 65 degrees Celsius. Those ranges are starting points, not guarantees; a wash trial with the actual coolant is the only way to confirm contact time and concentration. The rinse is the part most buyers compress. If the final rinse is not low-mineral water, the part will dry with water spots that become defects in the next operation. We specify ultrapure water at no more than 0.06 microsiemens per centimeter for pre-coating and precision lines because stray minerals are hidden residue. If your parts combine blind holes with chlorinated extreme-pressure coolant, the wash chemistry and drying sequence are worth confirming before you finalize the line. We can check the process against your part drawing and coolant SDS at [email protected].
Choisir un laveur pour pièces usinées CNC dépend autant du type de contaminant que de la taille de la pièce. <Choisir des laveurs de pièces industrielles pour la réussite de l'usinage CNC> couvre comment les étapes de lavage, le mouvement du panier et la filtration sont adaptés à la charge de copeaux et de liquide de refroidissement.
Comment vérifier les résultats du nettoyage après l'usinage ?
A line that looks clean in the tank can still leave residue in a blind hole or water in a cross-drilling. Verification has to happen at the part, not at the machine status screen. The simplest checks are still useful: wipe a white cloth across the surface, run a water break test, and inspect the worst feature on the part before the basket moves on. Process control keeps those checks repeatable. Temperature, stage time, rinse conductivity, and detergent concentration should be monitored and alarmed. If the rinse water drifts above its conductivity limit, the line is no longer producing the same cleanliness, even if the cycle time has not changed. For critical parts, we add periodic particle counts and a defined sample plan. The key is not to measure everything; it is to define the few failure modes that matter for the next operation and check those the same way each shift.
À quoi doit ressembler une vérification au niveau de l'équipe ?
Au minimum, enregistrer la température de nettoyage, la conductivité du rinçage, le temps de cycle, et une vérification visuelle de la caractéristique la plus difficile sur une pièce échantillonnée. Si la ligne dispose d’alarmes automatiques, utilisez-les pour déclencher une mise en quarantaine plutôt que de trier les pièces après coup. Un enregistrement stable facilite la traçabilité d’un problème de revêtement ou d’assemblage jusqu’au nettoyage ou permet d’écarter le nettoyage.
Que faut-il faire avant d'acheter une ligne de nettoyage après l'usinage ?
La plupart des problèmes de nettoyage après usinage ne sont pas résolus en achetant un laveur plus grand. Ils sont résolus en séquençant le processus en fonction de la charge réelle de copeaux et de liquide de refroidissement. Avant de modifier la liste de l’équipement, envoyez le dessin de la pièce, le matériau, le type de copeaux, la fiche de données de sécurité du liquide de refroidissement, le volume hebdomadaire, et la prochaine opération. Ces informations suffisent pour vérifier si la ligne doit commencer par pulvérisation, solvant ou ultrason, et quelle méthode de séchage sera efficace. Contactez-nous à [email protected] ou +86 17768507147 et nous élaborerons avec vous la séquence du processus.
Quelles autres questions les acheteurs posent-ils sur l'élimination des copeaux et du liquide de refroidissement ?
Le nettoyage ultrasonique fonctionne-t-il pour les copeaux et le liquide de refroidissement ?
Oui, mais seulement lorsque le système est correctement configuré. La cavitation ultrasonique élimine les particules fines et les films de liquide de refroidissement sur des surfaces complexes, y compris les trous aveugles et les filetages, mais ce n’est pas la première étape pour les copeaux lâches importants. Une étape de pulvérisation à haute pression ou de retrait mécanique des copeaux doit d’abord évacuer la majorité. Lorsqu’elle est utilisée après la pulvérisation et associée à la bonne chimie, la cavitation atteint les endroits que le nettoyage manuel ne peut pas. La fréquence du générateur et la densité de puissance sont également importantes ; des fréquences plus basses offrent un nettoyage plus puissant pour les films tenaces, tandis que des fréquences plus élevées nettoient les surfaces plus fines en douceur.
Puis-je sauter l'étape de séchage si le processus suivant est humide ?
Sauter l’étape de séchage semble une économie, mais cela déplace généralement le problème vers l’opération suivante. L’eau restante dans les trous aveugles peut contaminer le liquide de refroidissement lors d’une étape ultérieure d’usinage, interférer avec la lubrification lors de l’assemblage, ou provoquer des éclairs sous la chaleur. Un rack pour pièces humides est aussi plus difficile à manipuler et peut transporter de l’eau de rinçage dans l’emballage. Si le processus suivant est vraiment humide, une vidange partielle peut suffire, mais seulement lorsque l’eau ne peut pas être piégée. Pour la plupart des pièces CNC, le séchage à l’air chaud ou sous vide est une étape obligatoire.
Comment savoir si la ligne peut gérer mon volume de production ?
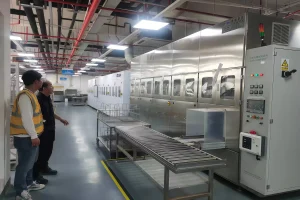
Cela dépend du nombre de paniers par heure dont vous avez besoin et de la charge en copeaux que chaque panier transporte. Le volume ne se limite pas au nombre de pièces ; il s’agit de la masse de contaminants que la première étape doit éliminer et du temps de séchage que la dernière étape doit réaliser. Une pièce à fort volume avec des trous profonds peut nécessiter plus de cuves ou une configuration en tunnel, tandis qu’un lot mixte à faible volume peut fonctionner sur une ligne semi-automatique à plusieurs cuves. Demandez au fournisseur de calculer le temps de cycle à partir de votre pièce la plus difficile, et non la plus simple. Incluez le temps de chargement et de déchargement dans ce calcul.
Quand le nettoyage par solvant est-il préférable au nettoyage aqueux pour le nettoyage après l'usinage ?
Dans les lignes que nous avons spécifiées pour des huiles de coupe propres, le nettoyage par solvant est souvent plus rapide que le séchage car le solvant laisse une surface à séchage rapide, tandis que les systèmes aqueux nécessitent de l’air chaud et parfois du vide pour sécher les cavités. Les systèmes aqueux conviennent toujours à de nombreux liquides de refroidissement solubles dans l’eau, surtout lorsque l’étape suivante est le placage ou la soudure. Le choix dépend du liquide de refroidissement, de la géométrie de la pièce, et de la tolérance en aval pour les traces d’eau ou de solvant. Envoyez la géométrie de votre pièce, le type de liquide de refroidissement, et le niveau de propreté souhaité à [email protected] et nous confirmerons la séquence adaptée avant que vous ne vous engagiez dans un processus. Nettoyeur de tunnel automatiséOptimiser la fréquence ultrasonique pour divers matériaux


 The rinse is the part most buyers compress. If the final rinse is not low-mineral water, the part will dry with water spots that become defects in the next operation. We specify ultrapure water at no more than 0.06 microsiemens per centimeter for pre-coating and precision lines because stray minerals are hidden residue. If your parts combine blind holes with chlorinated extreme-pressure coolant, the wash chemistry and drying sequence are worth confirming before you finalize the line. We can check the process against your part drawing and coolant SDS at [email protected].
 French
 English
 German
 Spanish
 Russian
 Portuguese